English▼


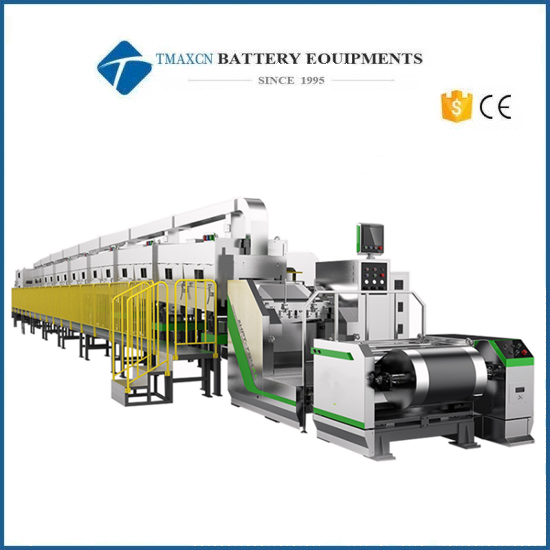
Máquina de recubrimiento con troquel de ranura de doble cara
Model Number:
TMAX-ZL-J750-40Pago:
L/C D/A D/P T/T Western UnionDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Wechat : 18659217588
categorías de productos
- piloto de batería / línea de producción
- montaje de laboratorio de batería
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Ión de litio materiales de la batería
- espuma de electrodo de metal
- materiales activos catódicos
- materiales activos del ánodo
- Customized Battery Electrode
- Materiales de celda de moneda
- chip de litio
- partes de celdas cilíndricas
- colectores de corriente de batería
- materiales conductores de batería
- electrolito y bolsa
- Metal Mesh
- aglutinante de la batería
- separador y cinta
- película laminada de aluminio
- tira de níquel / papel de aluminio
- Battery Tabs
- materiales de grafeno
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- toda la máquina de ensamblaje de baterías
- probador y analizador de batería
- Battery Safety Tester
- Material Characterization Tester
- máquina de prensa de laminación
- máquina de soldadura por puntos de metal
- máquina mezcladora de vacío
- prensadora / desarmadora
- máquina de sellado al vacío
- llenado de electrolitos
- apiladora / bobinadora
- cortador / cortador de electrodos
- máquina formadora de bolsas
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Caja de guante vacío
- hornos
- Hydraulic Press Machine
- Coater
- molino de bolas
- maquina de laboratorio
- mezcladora centrífuga planetaria / molino
- Hornos de vacío
- cámara de prueba de temperatura y humedad
- Hardness Tester
- Spray Dryer
- incubadora
- evaporadores rotativos
- Viscometer
- Three Roller Mill
- analizador de superficie
- trituradora de laboratorio
- máquina de curado uv
- congeladores ultrabajos
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batería
- otro equipo de laboratorio
en contacto con nosotros
- Si usted tiene preguntas, póngase en contacto con nosotros, se responderán todas las preguntas
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Añadir : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Anterior:
cadena de producción de la célula de la caja de aluminio de la célula prismática de la batería de coche LFP 30Ah 50Ah 100Ah de 1GWh EVSiguiente:
Probador de estanqueidad al aire (detección de helio)
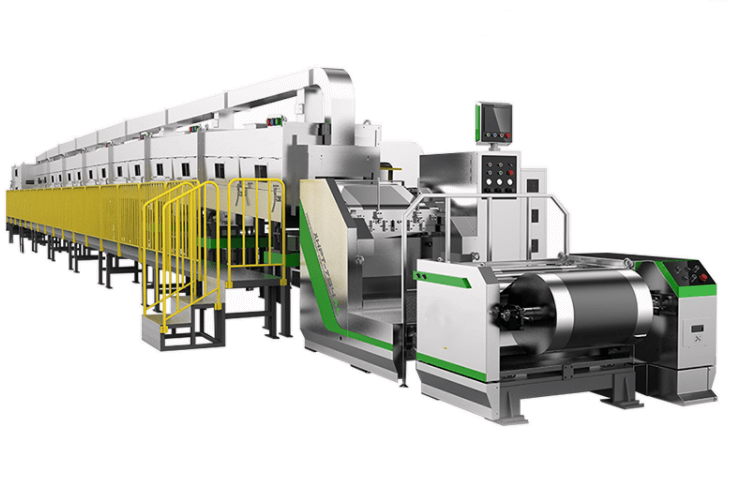
YO. Breve introducción de la estructura del recubridor
1. Mecanismo de desenrollado
2. Mecanismo de recubrimiento (2 juegos)
3. Mecanismo del horno (doble capa 40m)
4. Mecanismo de tracción (2 juegos)
5. Mecanismo de cuerda
6. Sistema de control
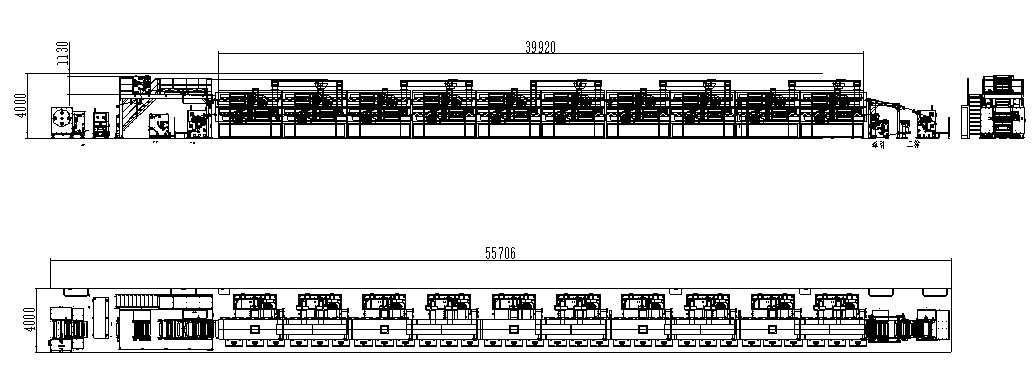
Tamaño total y peso del equipo de recubrimiento:
Talla : longitud 55000 mm * ancho 4000 mm (excluyendo el espacio de mantenimiento) * altura 4000 mm
W ocho: alrededor de 40 T
Resumen de funciones:
ZL - j La máquina de recubrimiento en serie es un equipo profesional de recubrimiento de electrodos de batería de litio.
▲ es aplicable al proceso de recubrimiento de fosfato de hierro y litio acuoso o aceitoso, óxido de cobalto de litio aceitoso, ternario, manganato de litio, manganato de litio y cobalto de níquel, grafito de carbono negativo acuoso o aceitoso, titanato de litio y otros sistemas de suspensión;
▲ utilizando el sistema de control de tensión de circuito cerrado PID completamente automático, la precisión del control de tensión puede alcanzar el nivel de ± 1n;
▲ Las piezas estándar importadas, como el sistema de control PLC de Siemens y el servomotor de alta precisión, se utilizan para garantizar la consistencia y estabilidad ultraaltas de los productos de recubrimiento en términos de densidad y tamaño de la superficie. La proporción de piezas estándar importadas en las piezas estándar de toda la máquina llega al 85%.
▲ con las características de recubrimiento de alta velocidad, alta precisión y alta consistencia, es el equipo de recubrimiento preferido para baterías eléctricas.
II. Parámetros técnicos y configuración principal del equipo
( A ) Configuración principal del equipo. :
norte o |
norte nombre |
Lugar de origen |
1 |
A interruptor de infrarrojos |
Schneider (Francia) |
2 |
SOCIEDAD ANÓNIMA |
Siemens (Alemania) |
3 |
T ay pantalla |
Siemens (Alemania) |
4 |
METRO odular |
Siemens (Alemania) |
5 |
Relé intermedio |
Schneider (Francia) |
6 |
servo motor |
Siemens (Alemania) |
7 |
Servomotor de accionamiento directo (DDR) |
Rexroth (Alemania) |
8 |
Detección de presión de alimentación |
Bd.sensors/valcom (Alemania / Japón) |
9 |
Bomba dosificadora de precisión |
Heishin (Japan) |
10 |
Cilindro de baja fricción |
Tengcang (Japón) |
11 |
reductor planetario |
Newcastle (Alemania) |
12 |
Cortacircuitos |
Schneider (Francia) |
13 |
contactor de CA |
Schneider (Francia) |
14 |
Relé de estado sólido |
Xinda (Taiwan) |
15 |
Protección térmica |
Schneider (Francia) |
dieciséis |
T termostato |
Omron (Japón) |
17 |
Corrección automática de desviación |
Aibo (doméstico) |
18 |
Tensión completamente automática |
Control de lazo cerrado PID (hecho a sí mismo) |
19 |
Motor principal de descarga (recepción) |
Siemens (Alemania) |
20 |
Ojo eléctrico de fibra óptica |
KEYENCE (Japón) |
21 |
Rodamiento de bolas de ranura profunda (cabezal de máquina) |
NSK (Japón) |
22 |
rodillo de recubrimiento |
Recubrimiento de cromo duro (hecho a sí mismo) |
23 |
Rodillo de guía |
Φ 118 superficie de aleación de aluminio anodizado, acabado rc0.4 (doméstico) |
24 |
Convertidor de frecuencia |
Rexroth (Alemania) |
25 |
Regla de rejilla de ajuste de cuchillo |
Keens (Japón) |
26 |
Ventilador (acero inoxidable) |
Hongjian (nacional) |
27 |
cabeza de extrusión |
mitsubishi |
28 |
Manómetro digital |
Bode (Suecia) |
29 |
Componentes neumáticos |
SMC (Japón) |
( B ) Partes vulnerables : |
|||||
No. |
norte nombre |
Marca |
q cantidad |
tiempo de existencias |
R emarks |
1 |
Rodillo de acero |
autocontrol |
1 pieza/2 juegos |
30 dias |
Materiales cromados importados |
2 |
Cojinete de rodillos de acero |
NSK/NTN |
2/1 conjunto |
15 días |
Según el ciclo de adquisiciones |
3 |
tubo de calentamiento |
doméstico |
3 piezas / juego |
1 día |
|
4 |
Par termoeléctrico |
doméstico |
1 pieza / juego |
1 día |
Adáptese a la ruta de secado más larga |
5 |
llave hexagonal interior |
doméstico |
1 juego / juego |
1 día |
|
6 |
Llave ajustable |
doméstico |
1 pieza / juego |
1 día |
|
7 |
Anillo de sellado del cuerpo de la válvula |
doméstico |
1 juego / unidad |
1 día |
|
8 |
Llave de torsión |
Japón |
1 juego / unidad |
15 días |
|
9 |
Carretilla elevadora de cabeza de troquel |
doméstico |
1 juego / unidad |
15 días |
|
10 |
Plataforma de mármol |
doméstico |
1 juego / unidad |
10 días |
|
11 |
tubería de alimentación |
doméstico |
12m / conjunto |
1 día |
|
12 |
Muestreador de postes |
doméstico |
1 / conjunto |
2 días |
|
13 |
S a él |
TMAX |
3 juegos / unidad |
15 días |
|
( C ) Sistema de alimentación automática : Un conjunto de sistema de alimentación automática (60L) es estándar.
(D) Color de apariencia : Salvo la parte de acero inoxidable, el color de la caja se ajusta a la carta de colores estándar facilitada por el demandante.
( mi ) Funciones del dispositivo:
No. |
PAG proyecto |
T parámetro técnico |
notas |
1 |
Sistema adecuado |
Fosfato de hierro y litio oleoso o acuoso, óxido de cobalto y litio, manganato de litio, ternario, manganato de litio y cobalto de níquel, titanato de litio, grafito de carbono, etc. |
|
2 |
Parámetros de funcionamiento del sustrato |
Papel de aluminio (Cu): espesor 9 ~ 25um; Ancho 300 ~ 720 mm; Diámetro del rollo máx. 500 mm; Peso máx. 500 kg; |
|
Lámina de cobre (Cu): espesor 4,5 ~ 30um; Ancho 300 ~ 720 mm; Diámetro del rollo máx. 500 mm; Peso máx. 500 kg ; |
Luz lateral simple o luz lateral doble |
||
3 |
Ancho de diseño de la superficie del rodillo |
750 milímetro |
|
4 |
Ancho de recubrimiento garantizado |
200~680mm |
|
5 |
Velocidad de funcionamiento mecánica del equipo |
4 0m/min |
|
6 |
Velocidad de recubrimiento del equipo |
1 -3 2 /min ; |
Depende de la condición de secado. |
7 |
Adecuado para viscosidad de lodos |
2000~16000 Cps ( PAG positivo polo ) 1000~16000 Cps ( norte polo negativo ) |
|
8 |
Rango de espesor seco de recubrimiento de un solo lado |
40~200g/m2 |
|
9 |
Longitud mínima intermitente |
Velocidad de recubrimiento < 5 mm dentro de 15 m/min; Velocidad de recubrimiento superior a 25 m/min < 8 mm; |
|
10 |
Longitud mínima de recubrimiento de múltiples secciones |
50 mm |
Velocidad de recubrimiento≤ 12 m/min |
11 |
Propiedades del disolvente |
disolvente aceitoso NMP (sg = 1.033, pb = 204 ℃) |
|
disolvente acuoso H2O/NMP(s.g=1.000,pb=100℃) |
|
||
12 |
Contenido sólido adecuado |
PAG electrodo positivo S . C 60%±20% |
|
norte polo negativo S . C. 50%±15%(PVDF sistema) S . C. 50%±10%(SBR sistema) |
|
||
13 |
PAG proporción |
PAG electrodo positivo 1,5—2,59/cm2 norte polo negativo 1 ~ 1,89/cm2 |
|
14 |
Método de recubrimiento |
Recubrimiento de intervalo desigual de 3 etapas frontal y posterior de doble capa/seguimiento automático del segundo lado/recubrimiento continuo/recubrimiento de celosía de campo |
|
15 |
Modo de cambio de rollo |
Manual |
|
dieciséis |
Dirección de funcionamiento del sustrato |
Recubrimiento hacia adelante, operación de lámina vacía hacia adelante y hacia atrás del sustrato |
|
( F ) Introducción de la estructura de cada parte. :
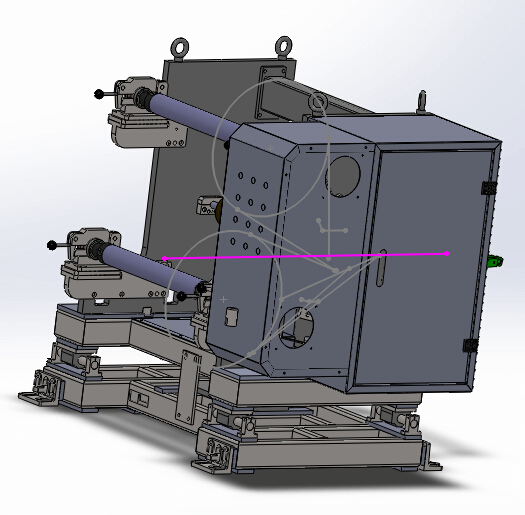
1, Mecanismo de desenrollado (rebobinado manual de doble brazo con doble soporte) :
No. |
proyecto |
T parámetro técnico |
notas |
1 |
Estructura de instalación de rodillos |
Instalación de placa vertical integral de procesamiento CNC (espesor 30 mm). |
|
2 |
Tratamiento superficial de rodillos |
Tratamiento de oxidación superficial del rodillo de aluminio metálico, dureza superficial HRC65; Desviación circular sobre rollo ≤ 20 μ m ; rugosidad superficial Ra0.2; Paralelismo ≤ 0,1 mm; |
|
3 |
Sistema de control de tensión |
Modo de control de velocidad de bucle cerrado doble: 1. Control síncrono PID de giro oscilante 2. El servomotor ajusta la tensión en bucle cerrado. La tabla de visualización de tensión muestra el valor de tensión 3. El rango de tensión ajustable es 0--300n, y la fluctuación de tensión ≤± 1.5% |
|
4 |
método de corrección |
Control EPC automático, carrera 120 mm |
|
5 |
Método de bobinado |
Desenrollándose arriba y abajo |
|
El rollo se fija con un eje inflable de 3 pulgadas. |
|
||
Eje de expansión de aire doble de desenrollado, soporte de doble cara |
|
||
Plataforma receptora de cintas manual, modo doble barra de presión |
|
||
6 |
Dirección de funcionamiento del sustrato |
Adelante y atrás |
|
7 |
Velocidad de funcionamiento del sustrato |
50m/min |
|
8 |
Diámetro máximo de desenrollado |
Ф500mm |
|
9 |
Capacidad de carga máxima del eje inflable |
600Kg |
|
10 |
Número de ejes inflables que se desenrollan |
2 artículos |
|
11 |
Sistema de control |
Configure el botón de operación de función para completar las operaciones, como conexión de cinta, pausa, parada de emergencia, rotación hacia adelante y hacia atrás, alineación izquierda y derecha, etc. |
|
12 |
Velocidad de desenrollado |
La velocidad de desenrollado es controlada por PLC de acuerdo con la velocidad de recubrimiento establecida y los datos de cambio de tensión en tiempo real; La potencia de desenrollado la proporciona un motor de CA + un reductor de turbina; |
|
2, Estructura de la cabeza (una capa, dos capas) :
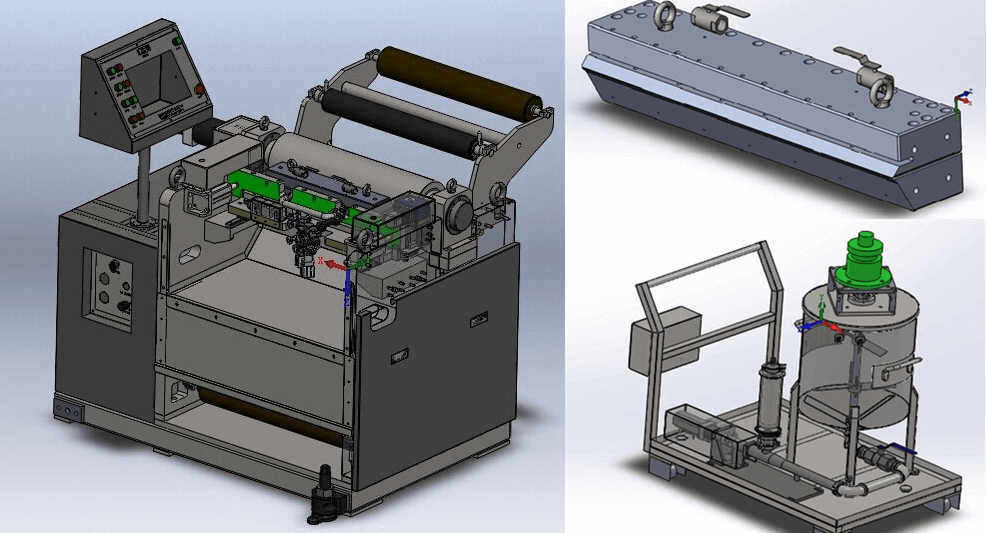
No. |
PAG proyecto |
T parámetro técnico |
notas |
1 |
Modo de estructura de instalación |
El espesor de procesamiento CNC de la estructura de la placa vertical integral de 70 mm, el peso total de 2,6 toneladas, aumenta la placa de hierro que soporta el suelo y reduce el área de apoyo del suelo. |
|
2 |
motor de accionamiento principal |
S servomotor |
|
3 |
Estructura de rodillos de goma |
Para evitar la inestabilidad de la tensión causada por la no separación de la tensión y garantizar la estabilidad de la densidad de la superficie del recubrimiento. |
|
4 |
Ajuste de distancia entre el cabezal de troquel y el rodillo de recubrimiento |
El servomotor coopera con el sensor de desplazamiento absoluto de alta precisión para el control de seguimiento de circuito cerrado. La distancia se establece a través de la pantalla, 1 ~ 5000um, la resolución de ajuste es 0.1um y la precisión de posicionamiento repetido es ≤± 0.3um. |
|
5 |
Selección de cabezal de troquel |
El labio de matriz del cabezal de extrusión especial Mitsubishi está hecho de acero de carburo cementado resistente al desgaste y a la corrosión, y la superficie está tratada con carburo de tungsteno o nitruro de cromo. La rectitud y planitud son ≤ 1,5 µM |
|
6 |
Estructura de la cavidad del troquel |
Se adopta el cabezal de recubrimiento con hendidura (rociado) de cavidad de presión múltiple, que tiene una fuerte adaptabilidad al proceso y ayuda a equilibrar la presión transversal, para que el espesor del recubrimiento transversal sea consistente; El troquel superior del cabezal de recubrimiento está diseñado con un mecanismo de ajuste de deflexión, que puede ajustar el paralelismo de los labios del troquel superior e inferior. |
|
7 |
Sistema de monitoreo de presión |
Monitoreo de la presión de alimentación, monitoreo de la presión de reflujo, monitoreo de la presión de la cavidad del troquel; Puede monitorear el proceso de alimentación en tiempo real y dar una alarma cuando hay un bloqueo, con una precisión de ≤ 0.001mpa |
|
8 |
Sistema de alimentación |
Bomba de tornillo de precisión japonesa bingshen (bomba 2nbl15f (sus+epdm)) + servomotor de precisión, un cubo de rotación efectivo de 60 l (recipiente de material), y tiene las funciones de detección de nivel de líquido y mezcla de nivel de líquido para evitar la sedimentación y el desbordamiento de lodo. |
|
9 |
Función intermitente de recubrimiento |
Se adopta un sistema de válvula de control servo intermitente para garantizar la estabilidad del tamaño del recubrimiento. |
|
10 |
Función de adelgazamiento de cabeza y cola. |
El sistema de válvula de control servo intermitente puede ajustar el tiempo de adelgazamiento de la cabeza y la cola y la carrera del interruptor de la válvula intermitente para ajustar el grosor de la cabeza y la cola en tiempo real. |
|
11 |
Función de ajuste horizontal del cabezal de troquel |
Adopte una guía de riel de guía lineal precisa y un modo de ajuste horizontal manual, de modo que la cabeza del troquel se pueda ajustar ligeramente ± 10 mm en la posición horizontal; Asegúrese de la precisión de la alineación vertical de los lados frontal y posterior |
|
12 |
Emparejamiento y montaje de la parte superior del cabezal de terrajas y la parte inferior del cabezal de terrajas |
La llave dinamométrica digital se utiliza para garantizar la consistencia y la precisión del montaje del cabezal de troquel. |
|
13 |
Tratamiento superficial de rodillos |
Tratamiento de oxidación superficial del rodillo de aluminio metálico, dureza superficial HRC65; Desviación circular sobre rollo ≤ 20 μ m ; rugosidad superficial Ra0.2; Paralelismo ≤ 0,1 mm; |
|
14 |
Rodillo de recubrimiento (rodillo de acero) |
La superficie está chapada con cromo duro importado, con un diámetro de Φ 295 mm; |
|
15 |
T ension |
Tensión constante de control de circuito cerrado PID completamente automático, rango de tensión 1 rango 0 ~ 50n, precisión de control de tensión ± 1n |
|
dieciséis |
Posición de la cabeza independiente |
Instalación y funcionamiento antes del secado |
|
17 |
Función de alineación láser |
La función de alineación láser se utiliza para juzgar manualmente el grado de alineación. |
|
3, Canal de secado (horno de suspensión)
No. |
PAG proyecto |
parámetro técnico |
Observación |
1 |
Estructura del horno |
Las primeras cuatro secciones son la estructura principal del barco de transmisión y las últimas seis secciones son la estructura del horno de suspensión. |
|
2 |
Longitud del horno |
40 metros (4 metros/tramo, 10 tramos en total) |
|
3 |
T extura de material |
Acero inoxidable, tanque interno estándar nacional SUS304, tanque externo estándar nacional SUS201 |
|
4 |
Modo de conducción del rodillo guía del horno |
Las primeras cuatro secciones son la estructura de transmisión principal, y las últimas seis secciones son el horno de suspensión. |
|
5 |
control de temperatura |
Se divide en el control de protección del control de temperatura de trabajo normal y la alarma de monitoreo de sobretemperatura. En caso de exceso de temperatura, aparecerá una alarma sonora y visual y se cortará el suministro eléctrico de calefacción principal; Cada sección se controla completamente de forma independiente. |
|
6 |
H forma de comer |
Calefacción eléctrica, estructura de circulación de aire caliente. |
|
7 |
Potencia calorífica del horno de una sola sección |
Sección única 24kw/4m (máxima potencia de arranque) |
|
8 |
Temperatura en el canal de secado |
Diseño Max150 ℃, diferencia de temperatura en el área del horno de una sola sección ≤ 5 ℃ |
|
9 |
Temperatura de la superficie de la caja durante el funcionamiento |
≤45℃ ; El grosor del relleno de algodón es de 100 mm; |
|
10 |
Modo de soplado |
El soplado de aire superior e inferior, el volumen de aire superior e inferior se pueden controlar respectivamente a través de válvulas, que se pueden ajustar con precisión; Las cámaras de aire superior e inferior comparten el cuerpo de calefacción |
|
11 |
Control de volumen de escape de cada sección |
Control independiente y ajuste fino a través de válvula mecánica |
|
12 |
Estructura de la boquilla de aire |
La dirección de soplado de las primeras cuatro secciones es de 30 grados desde la horizontal, y la ranura de la boquilla de aire está ranurada con un molde especial. Las últimas cinco secciones son ganchos de boquilla de aire ajustables. |
|
13 |
Control del ventilador |
Control de contactores de CA |
|
14 |
Control de calefacción |
Relé de estado sólido |
|
15 |
material de ventilador |
Acero inoxidable estándar nacional SUS304 |
|
dieciséis |
Sistema de recuperación de disolventes |
No, solo asistir en la instalación de interfaces |
|
17 |
Alarma de concentración de disolvente NMP |
Proporcionar interfaz de instalación. (a cotizar por separado) |
|
18 |
Supervisión de la presión de la cámara de aire |
Ninguno (esta función debe citarse por separado) |
|
19 |
Volumen de aire de escape |
35000 m3/h máx. |
|
4, Mecanismo de tracción: (2 juegos)
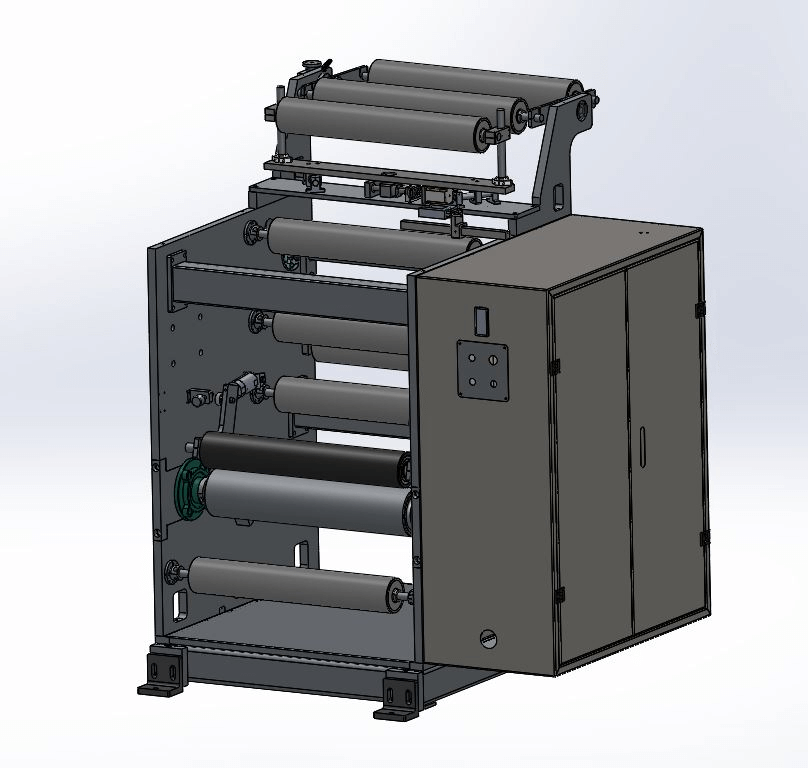
No. |
PAG proyecto |
parámetro técnico |
notas |
1 |
corrección de marcha |
Instalado en la salida del canal de secado, control EPC automático, oscilación ± 15 grados, sensor fotoeléctrico |
|
2 |
T ension |
Modo de control de velocidad de bucle cerrado doble: 1. Control síncrono PID de giro oscilante 2. El servomotor ajusta la tensión en bucle cerrado. La tabla de visualización de tensión muestra el valor de tensión 3. El rango de tensión ajustable es 0--300n, y la fluctuación de tensión ≤± 1.5% |
|
La partición de tensión se realiza mediante rodillo de presión y rodillo de tracción. |
|
||
3 |
Modo de estructura de instalación |
Instalación de placa vertical integral de centro de mecanizado CNC (espesor 30 mm) |
|
4 |
Rodillo de tracción |
rodillo de acero de 160 mm |
|
5 |
rollo de pellizco |
Rodillo de goma Ø 120mm, superficie pan EPDM |
|
6 |
Conducir motor |
El rodillo de tracción es accionado por un servomotor Siemens + reductor de precisión |
|
5, mecanismo de rebobinado (rebobinado automático de doble eje tipo disco) :
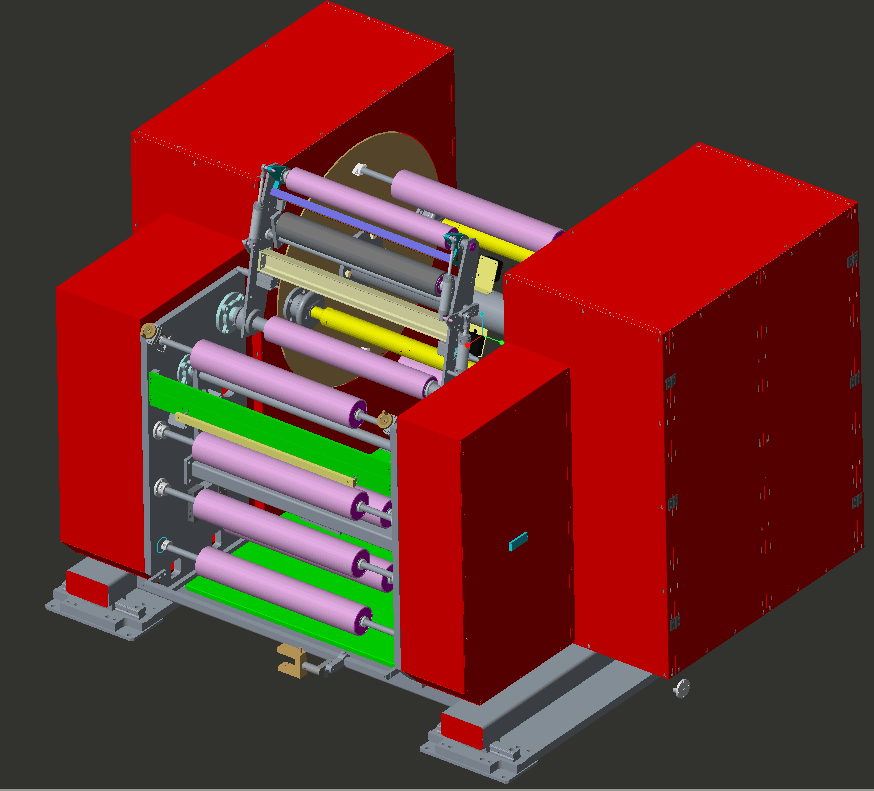
No. |
PAG proyecto |
parámetro técnico |
notas |
1. |
Modo de estructura de instalación |
Instalación de placa vertical integral de centro de mecanizado CNC (espesor 30 mm) |
|
2. |
tensión |
Modo de control de velocidad de bucle cerrado doble: 1. Control síncrono PID de giro oscilante 2. El servomotor ajusta la tensión en bucle cerrado. La tabla de visualización de tensión muestra el valor de tensión 3. El rango de tensión ajustable es 0--300n, y la fluctuación de tensión ≤± 1.5% |
|
3. |
Rectificar desviación |
Control EPC automático, carrera 120 mm |
|
4. |
Diámetro máximo de bobinado |
Ø800 |
|
5. |
Eje inflable enrollador |
Artículo 2 (norma nacional) |
|
6. |
motor de bobinado |
La potencia del bobinado es impulsada por un servomotor Siemens + reductor de precisión |
|
7. |
máxima capacidad |
600Kg |
|
8. |
Modo de cambio de rollo |
Función de cambio y bobinado automático sin apagado |
|
6, Sistema de control :
No. |
PAG proyecto |
parámetro técnico |
notas |
1 |
Sistema de control maestro |
Pantalla táctil, PLC, módulo, sistema servo |
|
2 |
Modo de operación |
Parada manual, automática y de emergencia; Toda la máquina se puede operar antes y después |
|
La velocidad de la línea de recubrimiento, la configuración del recubrimiento, la configuración de adelgazamiento de la cabeza y la cola, la frecuencia del ventilador y la configuración de la temperatura se pueden configurar, mostrar y registrar a través de la pantalla táctil |
|
||
3 |
Rango de ajuste de recubrimiento y longitud intermitente |
Longitud de recubrimiento 20,0 ~ 3200,0 mm |
|
4 |
Condición de alarma |
Longitud intermitente: 5,0 ~ 3200,0 mm |
|
5 |
función de conteo |
Cuando el equipo falla, la pantalla táctil mostrará la pantalla de corrección correspondiente |
|
6 |
Método de ajuste del grosor de la cabeza y la cola |
Cantidad de producción / longitud |
|
yo Yo 、 Precisión del equipo
1 、 Precisión de hardware
No. |
PAG proyecto |
parámetro técnico |
notas |
1 |
Rodillo de recubrimiento (rodillo de acero) |
Salto circular ≤ 1,0 um, Ra0.4 rectitud ≤ 1,5 um |
|
2 |
Corrección de desviación |
±1 mm |
|
3 |
rodillo de aluminio |
Salto circular ≤ 20um, rectitud ≤ 20um |
|
4 |
Precisión de repetición de control de ajuste de herramienta |
±0.1um |
|
5 |
Precisión del control de temperatura |
±0.5℃ |
|
2 、 Precisión de recubrimiento
Artículo |
S encender |
Parámetros (30m/min) |
|
A (trasero) |
≤ 1 mm (relacionado con la viscosidad del lodo y las características del aglomerante) |
B (área anormal de la cabeza) |
5 mm |
|
C (área anormal de la cola) |
6 mm |
|
D (área de efecto de borde) |
≤3 mm ; Espesor -10um |
|
E (error de longitud) |
±0,5 mm |
|
F (error de ancho) |
±0,5 mm |
|
M (error de ancho) |
±0,5 mm |
|
G1 (grosor de la cabeza) |
-5~+5um |
|
G2 (grosor de la cola) |
-5~+5um |
|
H (error en blanco) |
±0,5 mm |
|
I (error de alineación positivo y negativo) |
±0,5 mm |
|
Densidad superficial simple J (quitar las áreas B, C y D) |
Dentro del 1,2% |
|
Rango de longitud |
L1 (duración de la película) |
20.0 ~ 3200,0 mm |
L2 (longitud intermitente) |
5.0 ~ 3200,0 mm |
|
L1 /l2 (recubrimiento + longitud intermitente) |
L1 +L2 ≥120 mm |
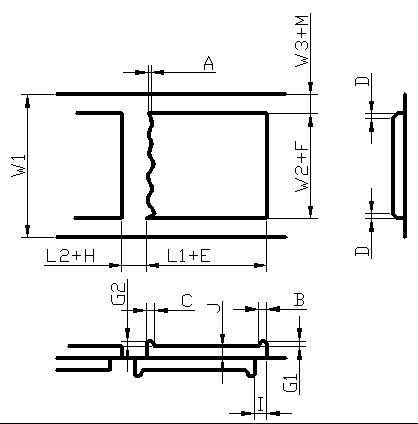
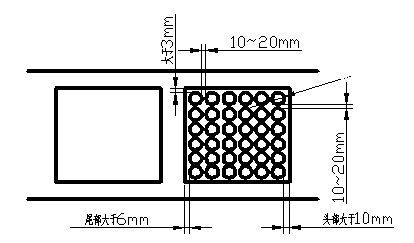
3 、 METRO método de medición
A. Área de medición: 3 mm en el borde, 5 mm al final y 5 mm al principio.
B. Mida las dimensiones Φ 40 mm o según los requisitos del proceso del demandante
yo V 、 Entorno de instalación y uso
1) La temperatura ambiente del cabezal de la máquina es de 20~30 ℃, y el resto es de 10~40 ℃;
2) Humedad relativa del cabezal de la máquina: HR positiva ≤ 35 %, HR negativa ≤ 98 % y el resto ≤ 98 %;
V 、 S instalaciones de apoyo
1) Fuente de alimentación: 3Ph 380V, 50Hz, rango de fluctuación de voltaje: +8% - 8%; La potencia inicial total de la fuente de alimentación es de 280 KW;
2) Aire comprimido: después de secar, filtrar y estabilizar, la presión de salida es superior a 5,0 kg/cm2;
V yo 、 Orientación del dispositivo (opcional)
1)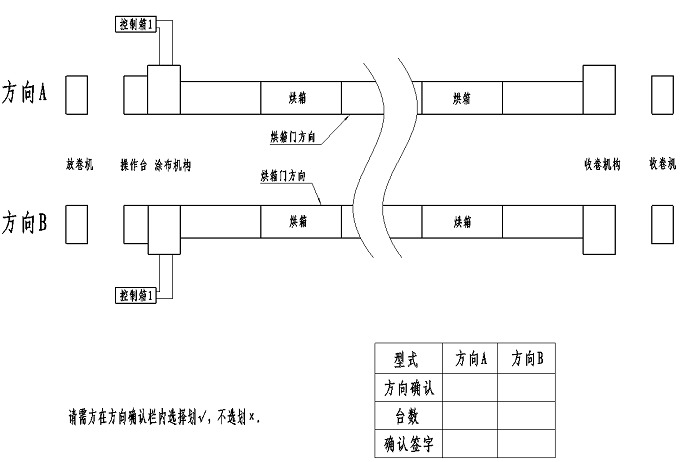
Tabla adjunta: lista detallada de elementos de inspección previa a la aceptación y aceptación formal del equipo (los resultados de la inspección se adjuntan con el informe de aceptación)
No. |
artículos de inspección |
Estándar de inspección |
Método de inspección |
1. |
Parámetros de configuración del dispositivo |
Dimensión total del equipo: L (56000 mm) *W (4000 mm) * alto (4000 mm) |
Cinta métrica |
Longitud del horno: (4m/sección) × 4) + (4m/sección × 6 secciones) =40m |
gobernante |
||
Diámetro máximo de bobinado de bobinado y desenrollado: φ 600 mm |
gobernante |
||
Ancho del rollo: 750 mm |
|
||
2. |
Integridad de la composición de funciones del equipo |
Parte de desenrollado (función de cambio de rollo manual, tensión, corrección de desviación, eje inflable) |
Verifique visualmente el acuerdo técnico y la tabla de configuración del equipo |
Parte de recubrimiento (base, rodillo de recubrimiento, sistema de alimentación, troquel manest doméstico) |
|||
Horno (circulador, sistema de calefacción, conducto de aire auxiliar externo) |
|||
Pieza de tracción (corrección de desviación de recorrido, tensión de tracción, conjunto de rodillos de tracción) |
|||
Parte de bobinado (función de cambio de rollo manual, tensión, corrección de desviación, eje inflable) |
|||
Sistema de control (cuadro eléctrico, cableado interno, cableado de canal externo) |
|||
Partes de entrega (según el contenido del acuerdo técnico) |
|||
3. |
Confirmación de marca de piezas estándar |
100% según la marca de las piezas compradas especificadas en el acuerdo técnico |
|
4. |
S normas de seguridad |
Enclavamiento mecánico y eléctrico, función de autobloqueo, función de protección de inducción; |
Inspección visual y operación |
Aviso de campana de alarma en cada área antes del arranque del equipo; |
O peración |
||
Se colocarán señales de advertencia de seguridad en las partes peligrosas tales como movimiento, compresión, corte y fuente de calor; |
visual |
||
Botón de interruptor de parada de emergencia, cuerda de seguridad en el área de mantenimiento interno (al menos 3 lugares); |
visual |
||
Coberturas protectoras para transmisión y partes móviles; |
visual |
||
Alarma de sobrecalentamiento del horno y función de protección contra apagado. |
operación |
||
5. |
Prueba de precisión mecánica |
Desviación circular del rodillo de recubrimiento ≤ 1,0 μ m ; Rectitud ≤ 1,5 μm ; Rugosidad superficial Ra0.4, |
Indicador de carátula, herramienta de inspección especial |
Desviación circular sobre rollo ≤ 20 μ m ; Rugosidad superficial Ra0.2 |
Indicador de carátula |
||
Paralelismo del paso de los rodillos ≤ 0,1 mm (excepto para el paso de los rodillos del horno) |
Indicador de carátula, herramienta de inspección especial |
||
6. |
Operación de cinta vacía (opere el material base continuamente a una velocidad de 40 m/min durante unos 500 m) |
1m/min→10m/min→30m/min Muestreo seccional |
Tacómetro |
Sin arrugas en toda el área y sin rasguños en la superficie del sustrato |
visual |
||
Todas las piezas móviles funcionan sin problemas y sin ruidos anormales; La correa de transmisión está libre de desviación y desgaste; |
visual |
||
Ajuste de temperatura de cada sección del horno: temperatura normal ~ 150 ℃ |
Operación e inspección visual |
||
La corrección de desviación de bobinado, desenrollado y tracción funciona sin problemas sin sacudidas continuas. |
Operación e inspección visual |
||
A excepción de la corrección de desviación y el horno, la desviación del material base de cada rodillo es ≤± 1 mm; Desviación del sustrato del rodillo de recubrimiento ≤ 0,5 mm |
calibrador |
||
Valor de ajuste de tensión 5 ~ 300N |
Operación e inspección visual |
||
Al arrancar y parar, la fluctuación de tensión es de ± 5N; Fluctuación de tensión ± 1n durante el funcionamiento normal; |
Operación e inspección visual |
||
7. |
Inspección de revestimiento 30m/min operación de recubrimiento 1200m) |
La velocidad de recubrimiento es de 30 m/min, y el método de recubrimiento puede realizar un recubrimiento continuo e intermitente. |
Ajuste de parámetros |
El sistema de alimentación y la tubería están bien sellados sin fugas de material. |
visual |
||
La apariencia de la superficie recubierta es buena, sin partículas, rayones, láminas expuestas y bordes abombados deficientes |
visual |
||
Precisión de densidad de un lado: error de peso ≤± 1,2% (excluyendo el rango de 8 mm en el borde) |
Balanza micrométrica electrónica |
||
Precisión de densidad de la superficie de doble cara: error de peso ≤± 1,5% (excluyendo el rango de 8 mm en el borde) |
Balanza micrométrica electrónica |
||
Relaves ≤ 1 mm (relacionado con la viscosidad del lodo y las características del aglomerante) |
gobernante |
||
Área anormal de la cabeza ≤ 8 mm |
Regla, micrómetro |
||
Área anormal de la cola ≤ 6 mm |
Regla, micrómetro |
||
Área de efecto de borde ≤ 3 mm, -10 ~ +5 um (cambio de viscosidad de la suspensión inferior a ± 300 cps) |
Regla, micrómetro |
||
Error de longitud/h error en blanco: ≤± 0,5 mm |
gobernante |
||
Error de ancho: ≤± 0,5 mm |
gobernante |
||
Grosor de la cabeza y la cola: -5 ~ +5um |
Micrómetro |
||
Error de alineación horizontal positiva y negativa: ≤± 0,5 mm |
Aguja, regla |
||
Error de alineación longitudinal de los lados frontal y posterior: ≤± 0,5 mm |
Aguja, regla |
||
Precisión de control de temperatura del horno de una sola sección: ≤± 1 ℃ |
visual |
||
En el área horizontal de 10 mm por encima del sustrato, la desviación de temperatura de cada punto de un horno de una sola sección: ≤± 3 ℃ |
termodetector |
||
Prueba de sequedad, residuo de solvente: ≤ 1% (medición de muestreo de espacio de temperatura y humedad constantes) |
Balanza micrométrica electrónica |
||
Tasa de utilización del equipo: ≥ 97% (proyecto de aceptación formal) |
Operación y prueba |
||
Tasa de calificación del producto: ≥ 98% (proyecto de aceptación formal) |
Operación y prueba |




 +86 13174506016
 David@tmaxcn.com