English▼


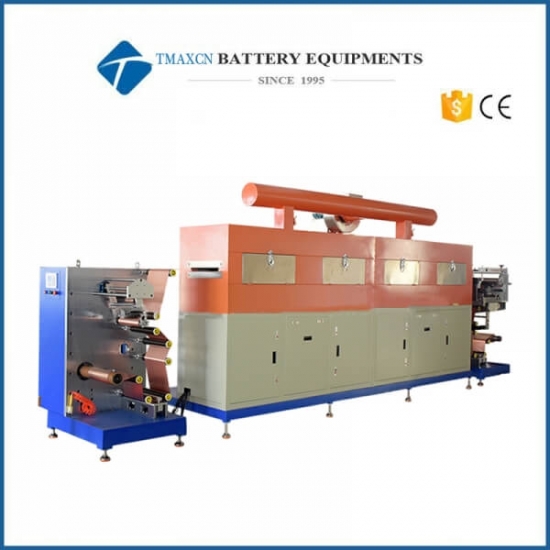
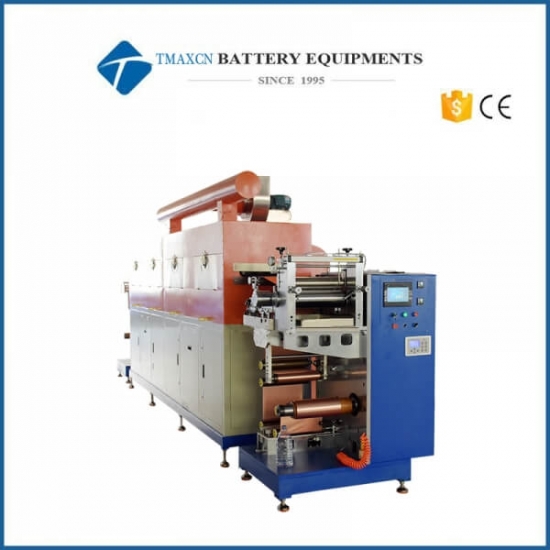
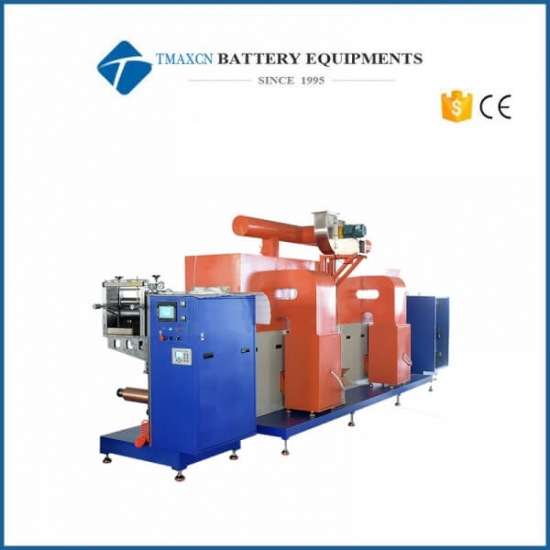
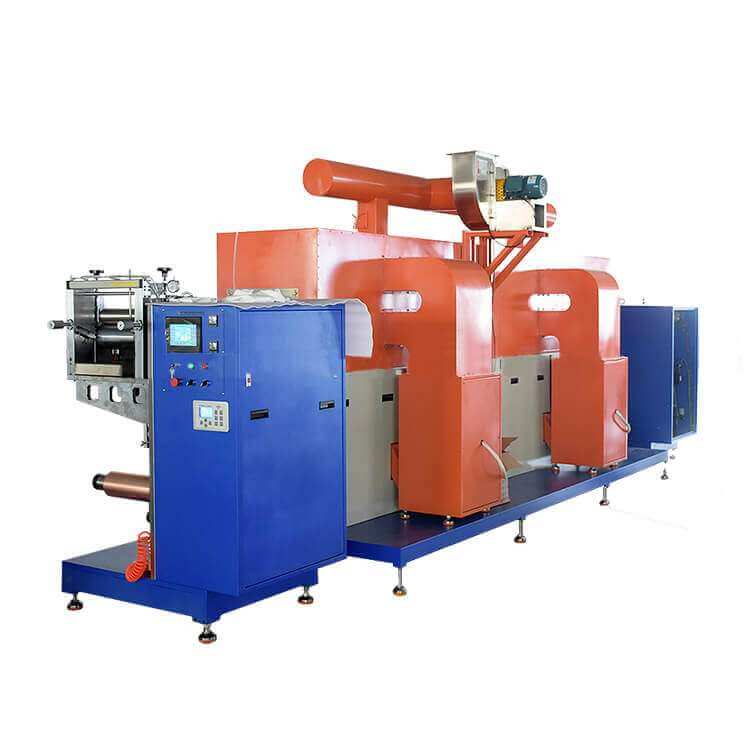
Máquina de recubrimiento por transferencia para producción de baterías con recubrimiento intermitente y continuo
Model Number:
TMAX-ZL-LB650Pago:
L/C D/A D/P T/T Western UnionDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Wechat : 18659217588
categorías de productos
- piloto de batería / línea de producción
- montaje de laboratorio de batería
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Ión de litio materiales de la batería
- espuma de electrodo de metal
- materiales activos catódicos
- materiales activos del ánodo
- Customized Battery Electrode
- Materiales de celda de moneda
- chip de litio
- partes de celdas cilíndricas
- colectores de corriente de batería
- materiales conductores de batería
- electrolito y bolsa
- Metal Mesh
- aglutinante de la batería
- separador y cinta
- película laminada de aluminio
- tira de níquel / papel de aluminio
- Battery Tabs
- materiales de grafeno
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- toda la máquina de ensamblaje de baterías
- probador y analizador de batería
- Battery Safety Tester
- Material Characterization Tester
- máquina de prensa de laminación
- máquina de soldadura por puntos de metal
- máquina mezcladora de vacío
- prensadora / desarmadora
- máquina de sellado al vacío
- llenado de electrolitos
- apiladora / bobinadora
- cortador / cortador de electrodos
- máquina formadora de bolsas
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Caja de guante vacío
- hornos
- Hydraulic Press Machine
- Coater
- molino de bolas
- maquina de laboratorio
- mezcladora centrífuga planetaria / molino
- Hornos de vacío
- cámara de prueba de temperatura y humedad
- Hardness Tester
- Spray Dryer
- incubadora
- evaporadores rotativos
- Viscometer
- Three Roller Mill
- analizador de superficie
- trituradora de laboratorio
- máquina de curado uv
- congeladores ultrabajos
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batería
- otro equipo de laboratorio
en contacto con nosotros
- Si usted tiene preguntas, póngase en contacto con nosotros, se responderán todas las preguntas
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Añadir : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Anterior:
Probador de estanqueidad al aire Máquina de prueba de fugas de aireSiguiente:
Máquina automática de apilamiento capa por capa para celdas prismáticas
Máquina de recubrimiento por transferencia para producción de baterías con recubrimiento intermitente y continuo
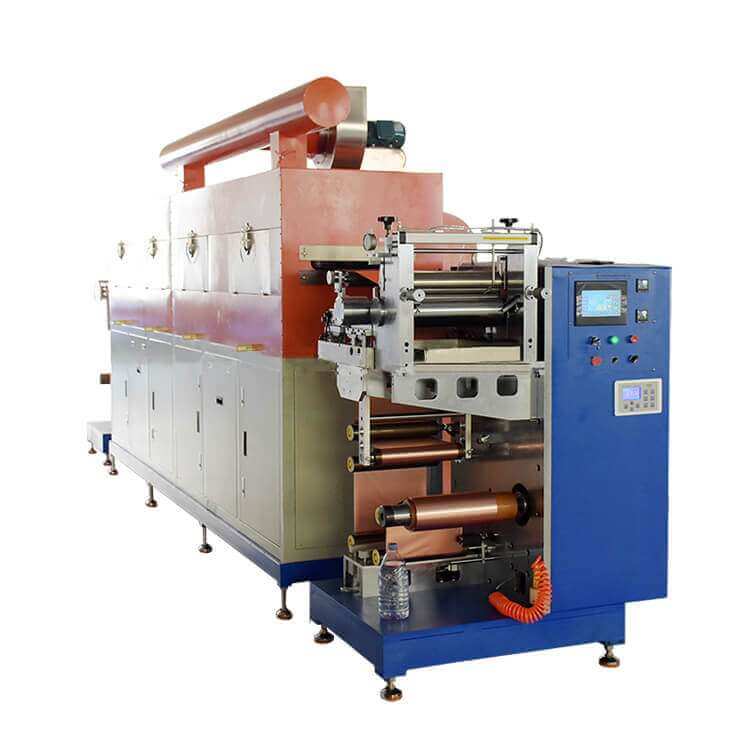
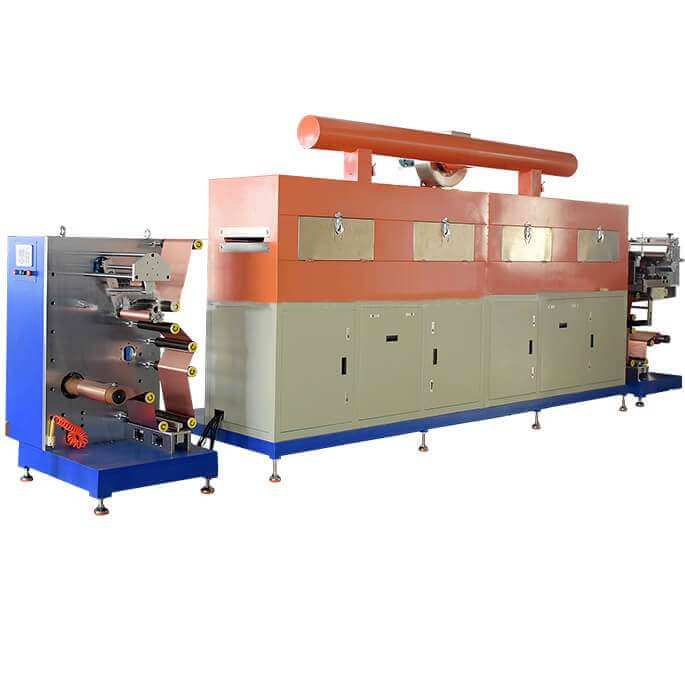
El recubridor de la serie ZL-LB es un equipo de recubrimiento profesional para baterías de litio.
1.Es adecuado para el proceso de recubrimiento de sistemas de lodos como fosfato de hierro de litio aceitoso o a base de agua, ácido cobáltico de litio aceitoso, ternario, manganato de litio, manganato de litio de cobalto de níquel, grafito de carbono negativo aceitoso o a base de agua, titanato de litio, etc;
2. La precisión del control de tensión puede alcanzar un nivel de ± 1N mediante el uso del sistema de control de tensión de circuito cerrado PID totalmente automático;
3. Las piezas estándar importadas, como el sistema de control PLC OMRON y el servomotor de alta precisión, se utilizan para garantizar una consistencia y estabilidad ultra altas de los productos recubiertos en términos de densidad y tamaño de la superficie. La proporción de piezas estándar importadas llega al 85%.
Especificaciones
Materiales adecuados |
Fosfato de hierro y litio a base de aceite o agua, cobalto de litio, manganato de litio, ternario, manganato de cobalto y níquel de litio, titanato de litio, grafito de carbono y otros sistemas |
Parámetros de funcionamiento del sustrato |
Papel de aluminio: Espesor : 10-30um; Ancho : 200-620 mm; Diámetro de la bobina: máx. 500 mm; Peso: máx. 500 kg;
Hoja de cobre: T grueso : 6-30um; Ancho : 200-620 mm; Diámetro de la bobina: máx. 500 mm; Peso: máx. 500 kg; |
Ancho de diseño del rollo ejem |
650 milímetro |
Eficaz ancho de recubrimiento |
200~580mm |
Velocidad de operación mecánica del equipo. |
12 m/min |
C velocidad flotante |
0,5-8 m/min |
Apropiado material viscosidad |
2000~12000 Cps |
Rango de espesor seco de recubrimiento de un solo lado |
50-150 μm |
Longitud mínima intermitente |
5 mm |
Longitud mínima de recubrimiento de multietapa |
20 mm |
Propiedades del disolvente |
disolvente aceitoso : NMP(s.g=1.033,b.p=204 ℃ ) Disolvente acuoso: H2O/NMP(s.g=1.000,b. p=100℃) |
Contenido sólido adecuado |
Ánodo: S . C 60 %± 2 0% C átodo : S . C. 50%±10%(PVDF sistema ) S . C. 50 %± 5 % ( SBR sistema ) |
Densidad relativa |
Ánodo: 1,5—2,59/cm2 Cátodo: 1~1,89/cm2 |
Método de recubrimiento |
Doble capa doble lado Recubrimiento de transferencia intermitente de distancia desigual de 3 etapas/seguimiento automático del segundo lado/recubrimiento de transferencia continua |
Modo de cambio de rollo |
manual |
Dirección de marcha del material base |
Recubrimiento hacia adelante, operación de lámina vacía hacia adelante y hacia atrás del sustrato |
Estructura de la máquina
1. Mecanismo de desenrollado (rebobinado manual de un solo brazo)
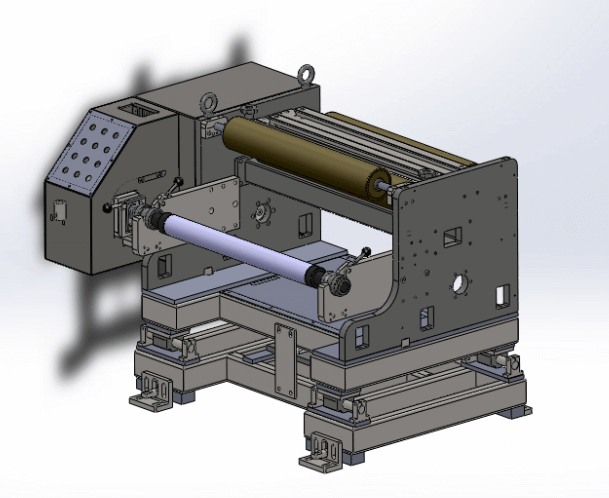
La parte de desenrollado tiene principalmente tres funciones: desenrollado activo, corrección automática en tiempo real y control de tensión automático;
El desenrollado activo es impulsado por el motor a través de la polea síncrona, y la velocidad de desenrollado se determina de acuerdo con el cambio en tiempo real de la tensión y la velocidad del recubrimiento. Todo el proceso se ejecuta automáticamente para garantizar la combinación perfecta entre la velocidad de desenrollado y la velocidad de recubrimiento. Evita la gran fluctuación de tensión causada por la salida de potencia no lineal del polvo magnético que no puede controlar la velocidad de desenrollado en tiempo real y activamente cuando el polvo magnético convencional se desenrolla pasivamente, lo que afecta la velocidad de recubrimiento.
Estructura de instalación del rodillo. |
Instalación de placa vertical integral (espesor 30 mm) |
Tratamiento superficial de rodillos |
tratamiento de oxidación de rollo de aluminio superficie , la dureza de la superficie es HRC65, el agotamiento del rollo es ≤ 20 μ m, la rugosidad de la superficie es Ra0.8, el paralelismo es ≤ 0,1 mm; |
Sistema de control de tensión |
Tensión constante de control de bucle cerrado PID automático completo; rango de tensión de desenrollado :0 ~ 50N; precisión de control de tensión ± 1 norte ; |
método de corrección |
Control EPC automático, carrera 120 mm |
Método de bobinado |
Desenrollado en dirección hacia arriba y hacia abajo La bobina se fija con eje inflable de 3 pulgadas y eje inflable Eje inflable simple de desenrollado, soporte de doble cara Plataforma de empalme manual, modo de doble barra de compresión |
Sustrato dirección de carrera |
delantero y al revés |
Velocidad de funcionamiento del sustrato |
12 m/min |
Diámetro máximo de desenrollado |
Ф500mm |
Capacidad de carga máxima del eje inflable |
500Kg |
Número de ejes inflables que se desenrollan |
1 |
Sistema de control |
Configure el botón de operación de función, que puede completar la operación de extensión de cinta, pausa, parada de emergencia, avance y retroceso, alineación izquierda y derecha, etc. |
Velocidad de desenrollado |
La velocidad de desenrollado es controlada por PLC de acuerdo con la velocidad de recubrimiento establecida y los datos de cambio de tensión en tiempo real; la potencia de desenrollado la proporciona el motor AC + turbina reductora; |
2. Mecanismo de recubrimiento
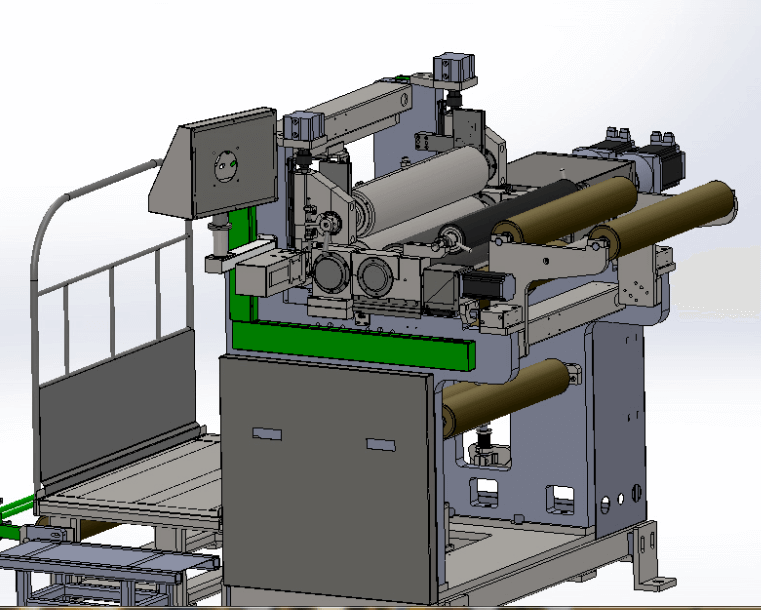
El cabezal de la máquina está compuesto principalmente por un mecanismo rascador, un mecanismo de rodillos de acero, un mecanismo de rodillos de goma y un accionamiento de rodillos de goma.
·El mecanismo del raspador impulsa la varilla roscada de alta precisión para conducir al bloque inclinado a través del reductor de tornillo sinfín, y transfiere el movimiento hacia arriba y hacia abajo del raspador a través del movimiento horizontal del bloque inclinado y el bloque inclinado, lo que hace el ajuste Precisión más precisa, más fácil de controlar y reduce en gran medida la holgura inversa.
·El mecanismo de rodillos de acero está conectado con la varilla de acero a través del acoplamiento de doble diafragma a través del servomotor. El cojinete de rodillos de acero adopta un cojinete importado de alta precisión, lo que garantiza un descentramiento por debajo de 1,5 um después de la instalación a través de un método de instalación único.
·En comparación con el mecanismo de rodillo de goma tradicional, el motor de accionamiento es fijo y la conexión suave del acoplamiento de doble diafragma evita la influencia de la vibración del motor en el recubrimiento, asegura la precisión del recubrimiento, evita que el motor y el rodillo de goma retrocedan y juntos, prolonga la vida útil del motor y reduce la inercia del rodillo de goma durante el recubrimiento.
·El mecanismo de conducción del rodillo de goma conecta el motor y el rodillo de goma a través de la varilla roscada y convierte el movimiento de rotación del motor en el movimiento delantero y trasero del rodillo de goma. El asiento del rodillo de goma y el motor están instalados en el bloque deslizante móvil, con una respuesta rápida y alta precisión.
Estructura de instalación |
Estructura de placa vertical total de 50 mm de espesor, peso total de 1 tonelada |
motor de accionamiento principal |
Servomotor (750W) |
Motor de empuje intermitente |
Servomotor (750W) |
Tratamiento superficial de rodillos |
La superficie del rollo de aluminio está oxidada, la dureza de la superficie es HRC65, el agotamiento del rollo es ≤ 20 m m, la rugosidad de la superficie es Ra0.8, el paralelismo es ≤ 0,1 mm; |
reductor |
100:1 con reductor de 750W |
Estructura del raspador |
Rascador de coma de doble cara, galvanizado, diámetro exterior Φ 128 mm, |
Control de rotación del ángulo de la hoja |
Rotación del mango |
Rodillo de recubrimiento (rodillo de acero) |
La superficie está enchapada con cromo duro importado, con un diámetro de 128 mm; |
Tensión |
Tensión constante de control de circuito cerrado PID automático completo, rango de tensión 0 ~ 50N, precisión de control de tensión ± 1n |
retroceder |
160 mm de diámetro, EPDM importado para pan de superficie, molienda fina para superficie de rollo |
A través de mezcla |
Movimiento recto del cilindro sin vástago, velocidad ajustable |
placa deflectora |
Material Saigang, sellado con espuma de poliestireno, equipado con un molde especial para cuchillos |
Ajuste de altura intermitente de la cuchilla |
Ajuste del servomotor: establezca el tamaño intermitente del raspador y el rodillo de acero en la pantalla táctil, con un tamaño de ajuste mínimo de 0,1 um |
Posición de la cabeza independiente |
Instalación y funcionamiento antes del secado |
3. Mecanismo de secado (calentamiento por infrarrojos + calentamiento eléctrico del tubo de calentamiento de acero inoxidable)
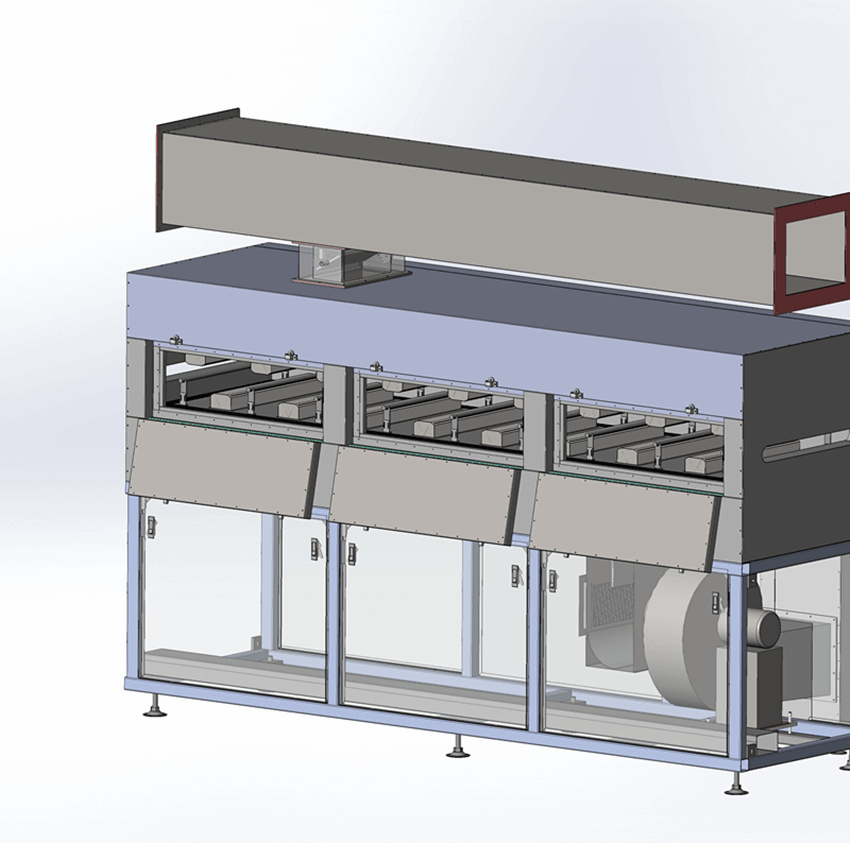
En la parte de secado, el ventilador es controlado por el convertidor de frecuencia para suministrar aire al horno, el cual es calentado por el calentador eléctrico antes de ingresar al horno. Y equipado con función de reciclaje de aire caliente, reduciendo efectivamente el costo de uso. Debido a que el convertidor de frecuencia se usa para controlar el motor de suministro de aire, la regulación del volumen de aire es conveniente. El ventilador está hecho de acero inoxidable y duradero.
Estructura del horno |
Calentamiento independiente de una sola capa, disposición hacia arriba y hacia abajo, los dos primeros hornos de calentamiento adoptan el modo de calentamiento de bolsa de calentamiento independiente hacia arriba y hacia abajo, los dos segundos hornos de calentamiento adoptan el modo de calentamiento de bolsa de calentamiento común. |
Primera calefacción auxiliar 2 |
La estructura de calentamiento auxiliar por infrarrojos se adopta para evitar el agrietamiento en el proceso de calentamiento y acelerar la velocidad de secado. |
Longitud del horno |
12m (3m/tramo, 4 tramos en total) |
textura de material |
Acero inoxidable, contenedor interno estándar nacional SUS304 (1,0 mm), contenedor externo estándar nacional SUS201 (1,2 mm) |
Modo de conducción del rodillo guía del horno |
Todos los rodillos guía son impulsados principalmente por un servomotor con un diámetro de Φ 60 mm y superficie chapada con cromo duro; los rodillos guía primero y segundo están en distribución de arco ascendente, los rodillos guía tercero y cuarto están en distribución de arco descendente con una caída total de 200 mm. |
Control de temperatura |
Se divide en control de temperatura de trabajo normal y control de protección de alarma de monitoreo de temperatura excesiva. Cuando la temperatura haya terminado, aparecerá una alarma audible y visual, y se cortará la fuente de alimentación de calefacción principal; cada sección se controla completamente de forma independiente |
Modo de calefacción |
Calefacción por infrarrojos + tubería de calefacción de acero inoxidable calefacción eléctrica, estructura de circulación de aire caliente |
Potencia calorífica del horno de una sola sección |
2 secciones delanteras 22KW * 3M, 2 secciones traseras 18kw * 3M |
Temperatura en horno |
Diseño Max150 ℃ , diferencia de temperatura en horno de una sola sección ≤ 5 ℃ |
Temperatura de la superficie de la caja durante el funcionamiento |
≤ 45 ℃ |
método de soplado |
Soplado de aire superior e inferior, el volumen de aire superior e inferior son controlados respectivamente por la válvula, que se puede ajustar con precisión; las cámaras de aire superior e inferior comparten el cuerpo de calentamiento |
Control de volumen de aire de escape de cada sección |
A través de válvula mecánica, control independiente, ajuste fino |
Estructura de la boquilla |
La dirección de soplado es de 30 grados con respecto a la horizontal, y la ranura de la boquilla de aire está ranurada con un molde especial |
Control del ventilador |
Control de contactores de CA |
Control de calefacción |
Relé de estado sólido |
material de ventilador |
Acero inoxidable estándar nacional SUS304 |
Capacidad de soplado de cada sección (3m) |
4500m3/h, presión: 550pa a velocidad nominal |
Volumen de escape (dos en total) |
10000m3/h, presión: 600Pa a velocidad nominal |
Sistema de recuperación de disolventes |
No, solo instalación de interfaz |
Alarma de concentración de disolvente NMP |
Ninguno (esta función debe citarse por separado) |
Supervisión de la presión de la cámara de aire |
Ninguno (esta función debe citarse por separado) |
Volumen de aire de escape |
100-350 m3/minuto |




 +86 13174506016
 David@tmaxcn.com