English▼


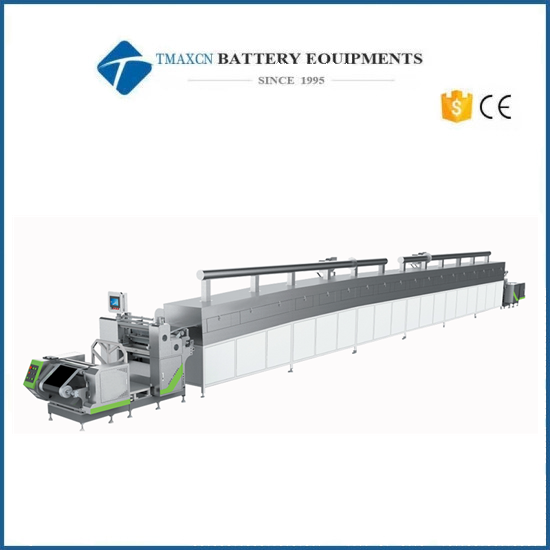
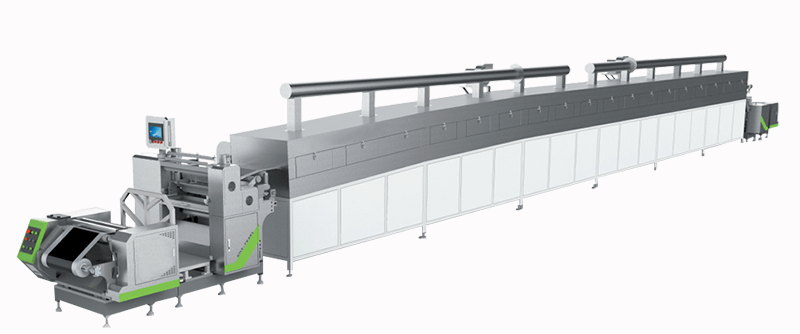
Máquina de revestimiento con matriz de ranura de un solo lado de extrusión de precisión para cadena de producción de baterías
Model Number:
TMAX-XHPT-5063-MMPago:
L/C D/A D/P T/T Western UnionDelivery Time:
90 days
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Wechat : 18659217588
categorías de productos
- piloto de batería / línea de producción
- montaje de laboratorio de batería
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Ión de litio materiales de la batería
- espuma de electrodo de metal
- materiales activos catódicos
- materiales activos del ánodo
- Customized Battery Electrode
- Materiales de celda de moneda
- chip de litio
- partes de celdas cilíndricas
- colectores de corriente de batería
- materiales conductores de batería
- electrolito y bolsa
- Metal Mesh
- aglutinante de la batería
- separador y cinta
- película laminada de aluminio
- tira de níquel / papel de aluminio
- Battery Tabs
- materiales de grafeno
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- toda la máquina de ensamblaje de baterías
- probador y analizador de batería
- Battery Safety Tester
- Material Characterization Tester
- máquina de prensa de laminación
- máquina de soldadura por puntos de metal
- máquina mezcladora de vacío
- prensadora / desarmadora
- máquina de sellado al vacío
- llenado de electrolitos
- apiladora / bobinadora
- cortador / cortador de electrodos
- máquina formadora de bolsas
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Caja de guante vacío
- hornos
- Hydraulic Press Machine
- Coater
- molino de bolas
- maquina de laboratorio
- mezcladora centrífuga planetaria / molino
- Hornos de vacío
- cámara de prueba de temperatura y humedad
- Hardness Tester
- Spray Dryer
- incubadora
- evaporadores rotativos
- Viscometer
- Three Roller Mill
- analizador de superficie
- trituradora de laboratorio
- máquina de curado uv
- congeladores ultrabajos
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batería
- otro equipo de laboratorio
en contacto con nosotros
- Si usted tiene preguntas, póngase en contacto con nosotros, se responderán todas las preguntas
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Añadir : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Anterior:
Máquina automática de corte longitudinal rollo a rollo para la línea de producción de baterías de litioSiguiente:
Máquina de revestimiento con matriz de ranura de extrusión de doble cara de alta precisión
Máquina de revestimiento con matriz de ranura de un solo lado de extrusión de precisión para cadena de producción de baterías
1. Proceso F bajo
El material base de la placa polar colocada en el dispositivo de desenrollado ingresa al sistema de tensión de desenrollado después de la corrección automática, y entra al cabezal de recubrimiento después de ajustar la tensión de desenrollado. La placa polar se recubre de acuerdo con el procedimiento de fraguado del sistema de recubrimiento. La pieza de electrodo húmedo revestido entra en el horno y se seca con aire caliente. El sistema de tensión ajusta la tensión de la pieza polar seca y la velocidad de bobinado se controla para sincronizarla con la velocidad del revestimiento. La pieza polar es rectificada automáticamente por el sistema rectificador para mantenerla en la posición establecida, y es enrollada por el dispositivo de bobinado.
2 . Equipo C oposición
1) Mecanismo de desenrollado
2) mecanismo de recubrimiento
3) Horno
4) Mecanismo de rectificación de exportación
5) Mecanismo de descarga
6) mecanismo de bobinado
7) Sistema de control eléctrico
8) Sistema de alimentación de precisión
3 . METRO ain PAG arametro
NO. |
PAG proyecto |
PAG arametro |
R emarks |
1 |
Normal S orinar de C flotante |
≤2 4 m/min |
La velocidad de recubrimiento normal está relacionada con el sistema de materiales, el espesor del recubrimiento y el contenido de sólidos |
2 |
Revestimiento S orinar A precisión mi error |
≤0,1 m/min |
|
3 |
Revestimiento W idth |
≤650 mm |
|
4 |
Revestimiento L longitud ( S ingles PAG es decir) |
≤2500 mm |
|
5 |
Revestimiento METRO achine S orinar |
40m/min |
|
6 |
General L longitud de C avena |
≤43m |
Tiene una gran relación con la configuración. |
7 |
Equipo A ir PAG presión |
0.6 ~ 0,8 MPa |
Seco y libre de impurezas |
8 |
Único S idea C flotante D ry T grueso mi error |
Li(NiCoMn)O2 , LiFePO4, C obalto±2μ (Minnesota ± 2 m ) |
Borde, cabeza y cola 8 mm están excluidos |
9 |
Doble S idea C flotante D ry T grueso mi error |
Li(NiCoMn)O2 , LiFePO4, C obalto±3,0 μm (Minnesota ± 3 m ) |
|
10 |
Único S idea W ocho mi error en S ingles C cadera |
±1,5 % |
Método de medida (Higo. B ) |
11 |
Mínimo C flotante L longitud |
20 mm |
|
12 |
Mínimo L longitud D dimensión de S ingles PAG viejo PAG es decir |
50 mm |
( O recubrimiento ne más espacio) |
13 |
Mínimo L longitud D dimensión de S ingles D doble S segmento PAG viejo PAG es decir |
100 mm |
( Dos capas más espacio) |
14 |
Único S idea T grueso mi error de mi lectrodo H cabeza y T afligir |
-10 μm~ +5 μm |
|
15 |
Intervalo C flotante METRO mínimo GRAMO ap |
10 mm |
Con la velocidad de recubrimiento, cuanto más rápida sea la velocidad, mayor será el espacio mínimo . |
dieciséis |
Precisión mi error de C flotante L longitud |
±1,0 mm |
Dentro de 3000 mm |
17 |
Superposición mi error de F frente y B reconocer C flotante |
±0,5 mm |
|
18 |
Superposición mi error de F frente y B reconocer C flotante mi borde |
±0,5 mm |
|
19 |
Borde tu niformidad mi error de W encontrando |
± 1 mm (iniciar el cálculo después de 5 vueltas) |
Φ rollo de 500 mm |




 +86 13174506016
 David@tmaxcn.com