English▼


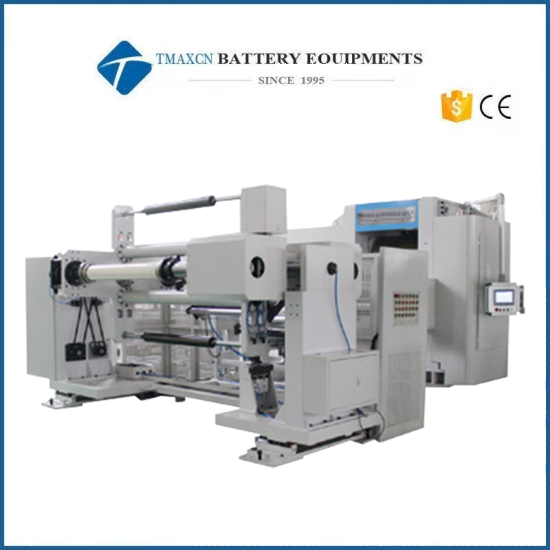
Prensa de laminación de batería de litio de alta precisión
Model Number:
TMAX-YK-800*750-LPago:
L/C D/A D/P T/T Western UnionDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Wechat : 18659217588
categorías de productos
- piloto de batería / línea de producción
- montaje de laboratorio de batería
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Ión de litio materiales de la batería
- espuma de electrodo de metal
- materiales activos catódicos
- materiales activos del ánodo
- Customized Battery Electrode
- Materiales de celda de moneda
- chip de litio
- partes de celdas cilíndricas
- colectores de corriente de batería
- materiales conductores de batería
- electrolito y bolsa
- Metal Mesh
- aglutinante de la batería
- separador y cinta
- película laminada de aluminio
- tira de níquel / papel de aluminio
- Battery Tabs
- materiales de grafeno
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- toda la máquina de ensamblaje de baterías
- probador y analizador de batería
- Battery Safety Tester
- Material Characterization Tester
- máquina de prensa de laminación
- máquina de soldadura por puntos de metal
- máquina mezcladora de vacío
- prensadora / desarmadora
- máquina de sellado al vacío
- llenado de electrolitos
- apiladora / bobinadora
- cortador / cortador de electrodos
- máquina formadora de bolsas
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Caja de guante vacío
- hornos
- Hydraulic Press Machine
- Coater
- molino de bolas
- maquina de laboratorio
- mezcladora centrífuga planetaria / molino
- Hornos de vacío
- cámara de prueba de temperatura y humedad
- Hardness Tester
- Spray Dryer
- incubadora
- evaporadores rotativos
- Viscometer
- Three Roller Mill
- analizador de superficie
- trituradora de laboratorio
- máquina de curado uv
- congeladores ultrabajos
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batería
- otro equipo de laboratorio
en contacto con nosotros
- Si usted tiene preguntas, póngase en contacto con nosotros, se responderán todas las preguntas
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Añadir : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Anterior:
Máquina clasificadora y de prueba OCV para la producción de baterías prismáticasSiguiente:
Mezclador de potencia de alta velocidad planetario doble de 650L para la fabricación de celdas prismáticas
Prensa de laminación de batería de litio de alta precisión
1 、 Lista de especificaciones del equipo
No . |
Nombre del equipo |
modelo de equipo |
R emarks |
1 |
Prensa de laminación de batería de litio de alta precisión |
TMAX- YK-800*750-L |
El ancho de rodadura efectivo es de 200~680 mm. |
1.1 mi composicion y funcion del equipo
Configuración principal del equipo.
No. |
norte nombre |
Lugar de origen |
1. |
A interruptor de infrarrojos |
Schneider (Francia) |
2. |
SOCIEDAD ANÓNIMA |
Siemens (Alemania) |
3. |
T ay pantalla |
Smet (Taiwán) |
4 |
METRO odular |
Siemens (Alemania) |
5. |
Relé intermedio |
Schneider (Francia) |
6. |
Servomotor de accionamiento |
Siemens (Alemania) |
7 |
reductor |
Comercio Internacional (China) |
8. |
Puerta de entrada conmemorativa |
Shaogang (China) |
9. |
Llevando |
Wafangdian (China) |
10 |
C acoplamiento |
Zhengtong (China) |
11 |
Cilindro de ariete hidráulico |
Siemark (Alemania) |
12 |
Tensión completamente automática |
Control de lazo cerrado PID (hecho a sí mismo) |
13 |
Rodamiento de bolas de ranura profunda (cabezal de máquina) |
NSK (Japón) |
14 |
Convertidor de frecuencia |
Rexroth (China) |
15. |
Rectificar desviación |
Dongdeng (Guangzhou) |
2, Introducción al principio del equipo
la tracción de electrodo se compacta al espesor predeterminado o a la densidad de compactación predeterminada por la doble acción de la presión y el contacto del rodillo de presión, de modo que la batería de litio producida por la pieza polar laminada pueda alcanzar la densidad de energía del volumen predeterminado/diseñado y el rendimiento de la batería.
No. |
PAG proyecto |
D escribe |
Nota |
1 |
Sistema adecuado |
Proceso de laminación continua para placas positivas y negativas de fosfato de hierro y litio, óxido de cobalto y litio, manganato de litio, manganeso de cobalto y níquel litio y otros sistemas de baterías. |
|
2 |
Sustrato enrollado |
Papel de aluminio (10um-1,5 mm), papel de cobre (6um-1,5 mm), |
|
3 |
Modo rodante |
Ancho: 200 mm-750 mm. |
Posición de accionamiento del motor |
4 |
presión laboral |
Los dos rodillos se enrollan hacia arriba y hacia abajo horizontalmente, y la transmisión se encuentra en el lado derecho del extremo de alimentación. |
|
5 |
Velocidad del equipo |
Proporcionado por una estación de bombeo de presión constante, es adecuado para laminación de alta presión positiva y ajuste de baja presión negativa. |
|
6 |
modo de control |
Ajuste continuo y la velocidad lineal de los rodillos superior e inferior es igual. |
|


3 、 Secuencia de acción del equipo mi
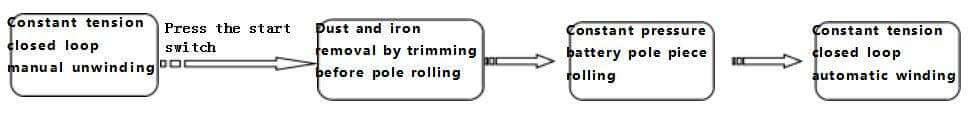
Proceso tecnológico de counter roll (pole rolling)
4. Composición del equipo y funcional
mi configuración de componentes del equipo
4.1 sistema de desenrollado (como se muestra en la Figura 1)
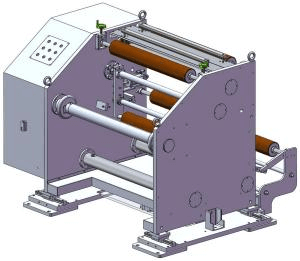
Figura 1
No. |
PAG proyecto |
D escribe |
Nota |
1 |
Parte de descarga |
Desbobinado de eje inflable de 76 mm x 750 mm, equipado con pistola de aire |
|
2 |
Plataforma de recepción |
Elevación neumática de la plataforma de recepción frontal de la placa de acero y la placa de presión |
|
3 |
control de tensión |
Tipo de rodillo oscilante, el cilindro de baja fricción controla la tensión y el sensor detecta y muestra la tensión |
|
4 |
Sistema de corrección de desviación |
Corrección de desviación fotoeléctrica y riel de guía lineal (el rango de movimiento máximo es de 100 mm) |
|
5 |
Ejecución de rectificación |
Actuador de corrección de desviación de Dongdeng |
|
6 |
Sistema de control secundario |
El extremo de descarga y recepción está equipado con un sistema de control secundario del equipo y parada de emergencia (freno dinámico), pausa y otros botones |
|
7 |
Eliminación de hierro antes de laminar |
Dispositivo de eliminación de hierro de pieza polar electromagnética, fuerza magnética de varilla magnética 10000 ~ 12000 Gauss |
|
4.2 T sistema de bordeado antes de enrollar el poste (como se muestra en la Figura 2)
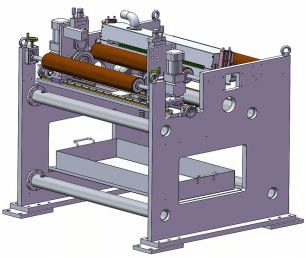
Figura 2
No. |
Artículo |
D escribe |
R emarks |
1 |
Requisitos de alimentación del cuchillo |
Cuchilla de corte longitudinal neumática (HRC ≥ 58). |
|
2 |
Requisitos de corte |
¢ Cuchilla inferior 150*50. |
|
3 |
Velocidad de corte |
Puede coincidir automáticamente con la velocidad de la línea de funcionamiento del tren de laminación (es decir, sincronización, tiempo de respuesta ≤ 10 ms), y |
|
4 |
Reciclaje de chatarra |
Se puede ajustar por separado; No hay caída de material ni correa rota en el borde de corte. |
|
5 |
Ancho de corte |
Recogida automática, equipada con caja receptora. |
|
4.3 Sistema de eliminación de polvo antes del prensado del poste (como se muestra en la Figura 3)
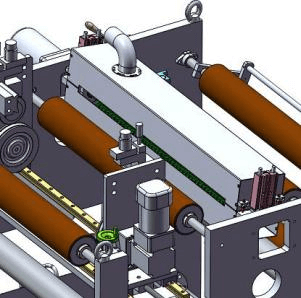
figura 3
No. |
Artículo |
Describir |
Observaciones |
1 |
Succión al vacío |
Reserve la interfaz de aspiradora industrial. |
|
2 |
cepillo de limpieza |
La caja superior de elevación neumática está en contacto con el modo cepillo rodante. El polvo en el cinturón de material se limpia con el cepillo y el polvo se aspira con la aspiradora. |
|
3 |
Eliminación de hierro antes de laminar |
Dispositivo electromagnético de remoción de hierro antes del laminado de polos, con fuerza magnética de 10000 ~ 12000 Gauss. La varilla magnética se coloca en el tubo de acero inoxidable y es fácil de cargar y descargar, y es fácil quitar el hierro adsorbido. |
|
4. 4 .1 Tren de laminación de piezas polares de batería de alta precisión y presión constante (como se muestra en la Figura 4)
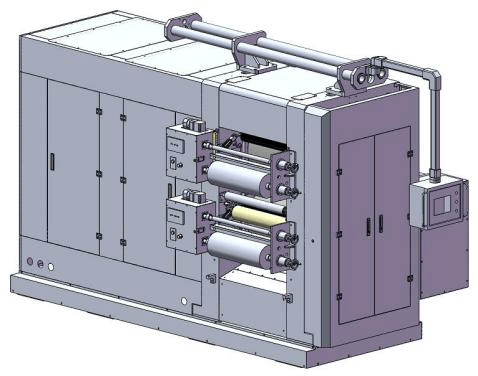
Figura 4
No. |
PAG proyecto |
Descripción |
Nota |
1 |
Instalación de rollos |
Los dos rodillos están dispuestos horizontalmente hacia arriba y hacia abajo, con un arco integral. |
|
2 |
sistema dinámico |
Estructura de doble salida de par de motor dual. |
|
3 |
Ejes de rodillos |
Dispositivo de ajuste de juego de rodamientos, con dispositivo de lubricación de aceite. |
|
4 |
Rodillo de pieza polar |
Acero forjado de alta aleación, doble enfriamiento por inducción de media frecuencia, proceso de refundición por electroescoria. |
9Cr3mo |
5 |
Velocidad de carrera |
0~30m/min, ajuste digital, cambio de velocidad continuo, sistema CNC de control de velocidad de frecuencia variable. |
|
6 |
presión laboral |
Se utilizan dos estaciones hidráulicas para la presurización. |
Regulación de voltaje en línea |
7 |
Ajuste de espacio entre rollos |
Configuración digital de 0-2 mm, ajuste de espacio automático. |
La unidad mínima de ajuste es 0.001mm |
8 |
Limpieza de rollos |
Limpieza automática de rodillos |
|
9 |
S protección de seguridad |
Se adopta un protector de mano de alimentación de acero inoxidable. Equipado con parada de emergencia y pausa. |
|
4.4.2 Dispositivo automático de limpieza de rodillos (solo polo negativo, como se muestra en la Figura 5)
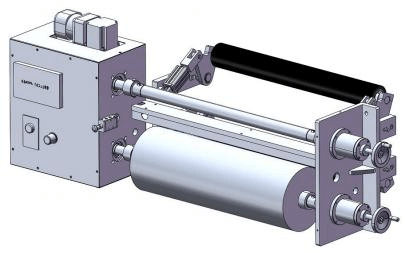
Figura 5
Descripción de la función: la tela no tejida se limpia en el rollo moviéndose, y los rollos superior e inferior se limpian al mismo tiempo; La velocidad de limpieza del rodillo se puede ajustar; La presión de la tela no tejida en el rollo es ajustable.
4 . 5 Sistema de bobinado de circuito cerrado de tensión constante (como se muestra en la Figura 6)
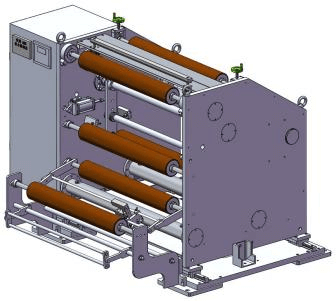
Figura 6
No. |
PAG proyecto |
D escribe |
Nota |
1 |
Parte receptora |
Desbobinado del eje inflable de φ 76 mm x 750 mm, diseño de válvula de bloqueo, equipado con pistola de aire |
|
2 |
Plataforma de recepción |
Elevación neumática de la plataforma de recepción frontal de la placa de acero y la placa de presión |
|
3 |
control de tensión |
Tipo de rodillo oscilante, el cilindro de baja fricción controla la tensión y el sensor detecta y muestra la tensión |
|
4 |
Sistema de corrección de desviación |
Corrección de desviación fotoeléctrica y riel de guía lineal (el rango de movimiento máximo es de 100 mm) |
|
5 |
Motor de corrección de desviación |
Actuador de corrección de desviación de Dongdeng |
|
6 |
Energía de bobinado |
Motor bobinado (2,2kW) |
|
7 |
Eliminación de hierro después del laminado |
Dispositivo de eliminación de hierro de pieza polar electromagnética, fuerza magnética de varilla magnética 10000 ~ 12000 Gauss |
|
4 .6 Sistema de control de pantalla táctil PLC
No. |
PAG proyecto |
D escribe |
Nota |
1 |
composición del sistema |
Control de tensión de desenrollado, corrección de desviación fotoeléctrica de desenrollado y control de motor de corrección de desviación, control de motor de corte, control de accionamiento principal del tren de laminación, control de estación hidráulica de presión constante, control de motor de bobinado, control de tensión de bobinado, corrección de desviación fotoeléctrica de bobinado y control de motor de corrección de desviación |
|
2 |
Diseño de operación |
Control de frenada, parada de emergencia y suspensión. |
|
3 |
función principal |
Está equipado con operación de control secundario de retracción y liberación y consola de operación principal, y todas las partes de operación están equipadas con emergencia |
|
4 |
Funciones auxiliares |
Botones de parada y pausa (frenado dinámico). |
|
5 |
salvaguardia |
Puede configurar digitalmente la velocidad de operación, la presión, el espacio entre los rollos y otras instrucciones |
|
6 |
función de conteo |
Operación CNC completa de. |
|
4.7 mi requisitos de instalación del equipo
4.7.1 fuente de alimentación: 3Ph 380V, 50Hz, rango de fluctuación de voltaje: +8%~ – 8%; La potencia total de la fuente de alimentación es de 60 k W más un factor de seguridad del 10%.
4.7.2 aire comprimido: después de secar, filtrar y estabilizar: la presión de salida es superior a 0,6~0,8 mpa; La tráquea es Φ 8 。
4.7.3 temperatura ambiente: ≤ 28 ℃.
4.7.4 humedad relativa: HR ≤ 85%.
4.7.5 asegúrese de que el aire en el sitio esté seco y sin obstrucciones sin corrosión ácido-base.
4.7.6 cimentación de la instalación del motor principal: el espesor del cemento de cimentación en el área de apoyo principal no es inferior a 40 cm, y en otras áreas no es inferior a 10 cm; La parte principal del equipo (tren de laminación de postes de batería) debe instalarse sobre una base de hormigón con una capacidad de carga del suelo de no menos de 10 T /m2.
5. Parámetros técnicos
5.1 parámetros principales del proceso
No. |
PAG proyecto |
D escribe |
Nota |
1 |
Dimensión efectiva de la superficie laminada |
Ф800mmx750mm, mi ancho de rodadura efectivo 200~680mm |
|
2 |
Presión de línea entre dos rodillos |
Máx.4000KN |
|
3 |
Capa de dureza que no se descompone |
Mín. 19 mm |
|
4 |
Dureza del rollo |
HRC≥67, h uniformidad de dureza≤HS±2 |
Mostrar el informe de prueba |
5 |
Rugosidad de la superficie del rodillo |
Ra≤0.2 |
Mostrar el informe de prueba |
6 |
Rectitud del rollo |
≤±0.0015mm |
|
7 |
Desviación radial instalada |
≤±0.0025mm |
|
8 |
Rango ajustable de espacio entre rollos |
0-2,0 mm, d precisión de ajuste de configuración digital 0,001 mm . Los espacios izquierdo y derecho entre los dos rodillos son consistentes |
|
9 |
Precisión de rodadura |
≤±0.0015mm (Recubrimiento precisión≤±0.003mm) |
|
10 |
Precisión de control de presión |
≤0.15T |
|
1 1 |
Velocidad de funcionamiento del equipo |
Máx. 30 m/min |
|
1 2 |
Ancho de corte |
200mm-680mm |
|
1 3 |
Diámetro máximo de bobinado y desenrollado |
ф500mm |
|
1 4 |
Ancho máximo de enrollado hacia adentro y hacia afuera |
680 mm |
|
1 5 |
Peso máximo de enrollado hacia adentro y hacia afuera |
500Kg |
|
1 6 |
Diámetro del cilindro de la bobina |
Φ76mm |
|
17 |
Error de descentramiento radial del eje de bobinado durante la operación del equipo |
≤±0,03 |
|
18 |
Superficie del rodillo del eje de bobinado y desenrollado |
≤0.15 |
|
19 |
Rugosidad Ra |
≤±0,03 |
|
20 |
Coaxialidad del eje de bobinado |
máx. 0,2 mm |
|
21 |
Precisión de corrección de desviación |
0 ~ 50N ajustable |
|
22 |
Máxima tensión de bobinado y desenrollado |
A excepción del acero inoxidable, el tratamiento de superficie y las piezas recubiertas, la superficie de otras partes del fuselaje está recubierta con pintura blanca para computadora internacional. |
|
23 |
Color del dispositivo |
(se puede pulverizar según carta de colores facilitada por el cliente) |
|
24 |
Dimensión del contorno |
Aproximadamente 3,9 m × 1,8 m × 1,8 m × 2,9 m (largo × ancho × alto) |
|
25 |
Esquema de rodadura maquina de prensa línea de producción |
Unas 28 toneladas |
|
26 |
Peso de toda la máquina |
Unas 30 toneladas |
|
27 |
Poder principal |
alrededor de 44 kilovatios |
|
6. Datos adjuntos y accesorios
6.1 una copia del manual de operación del equipo, el manual de mantenimiento y los datos relevantes, incluidos los planos del equipo, los diagramas de circuitos y eléctricos de las máquinas y las partes principales y accesorios.
6.2 una lista de partes vulnerables (indicando el modelo, material, proveedor y otra información de partes vulnerables, incluido el diagrama de partes vulnerables).
No. |
PAG proyecto |
D escribe |
Nota |
1 |
Composición de repuestos |
1 juego de herramientas especiales de mantenimiento |
|
2 |
Partes vulnerables |
1 juego de sello de tubería hidráulica, 1 cortador superior y 1 inferior, 2 raspadores |
|
6.3 Copia de seguridad del programa del PLC.



 +86 13174506016
 David@tmaxcn.com