English▼


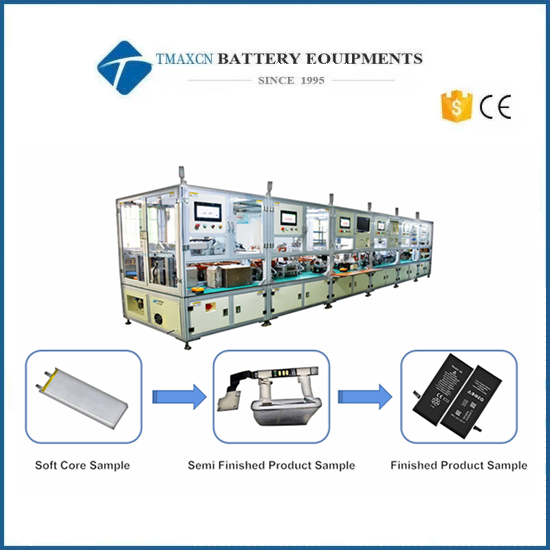
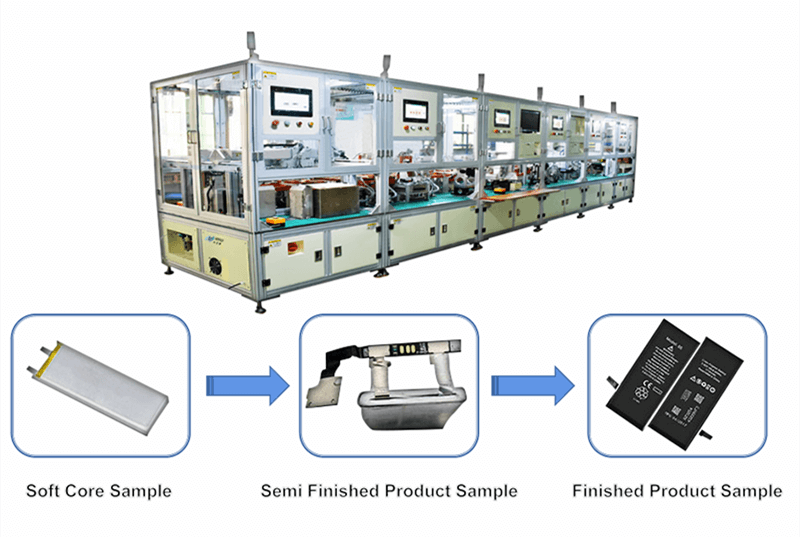
Equipo de producción automática de batería de polímero para línea de producción de paquete de batería de teléfono móvil
Model Number:
TMAX-Polymer-PackPlace of Origin:
ChinaUpdate:
OptionalPuerto de envío:
Xiamen PortPago:
L/C D/A D/P T/T Western UnionDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Wechat : 18659217588
categorías de productos
- piloto de batería / línea de producción
- montaje de laboratorio de batería
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Ión de litio materiales de la batería
- espuma de electrodo de metal
- materiales activos catódicos
- materiales activos del ánodo
- Customized Battery Electrode
- Materiales de celda de moneda
- chip de litio
- partes de celdas cilíndricas
- colectores de corriente de batería
- materiales conductores de batería
- electrolito y bolsa
- Metal Mesh
- aglutinante de la batería
- separador y cinta
- película laminada de aluminio
- tira de níquel / papel de aluminio
- Battery Tabs
- materiales de grafeno
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- toda la máquina de ensamblaje de baterías
- probador y analizador de batería
- Battery Safety Tester
- Material Characterization Tester
- máquina de prensa de laminación
- máquina de soldadura por puntos de metal
- máquina mezcladora de vacío
- prensadora / desarmadora
- máquina de sellado al vacío
- llenado de electrolitos
- apiladora / bobinadora
- cortador / cortador de electrodos
- máquina formadora de bolsas
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Caja de guante vacío
- hornos
- Hydraulic Press Machine
- Coater
- molino de bolas
- maquina de laboratorio
- mezcladora centrífuga planetaria / molino
- Hornos de vacío
- cámara de prueba de temperatura y humedad
- Hardness Tester
- Spray Dryer
- incubadora
- evaporadores rotativos
- Viscometer
- Three Roller Mill
- analizador de superficie
- trituradora de laboratorio
- máquina de curado uv
- congeladores ultrabajos
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batería
- otro equipo de laboratorio
en contacto con nosotros
- Si usted tiene preguntas, póngase en contacto con nosotros, se responderán todas las preguntas
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Añadir : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Equipo de producción automática de batería de polímero para línea de producción de paquete de batería de teléfono móvil
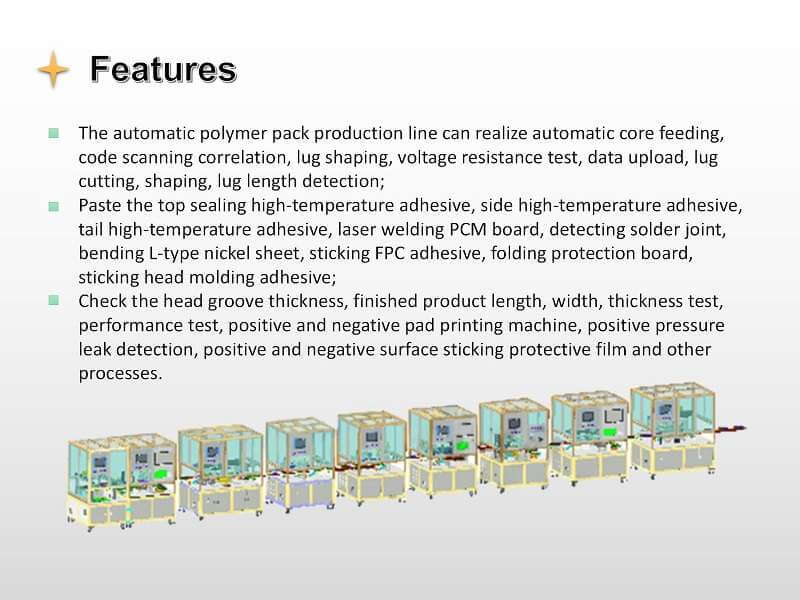
1. Equipo F unción yo Introducción
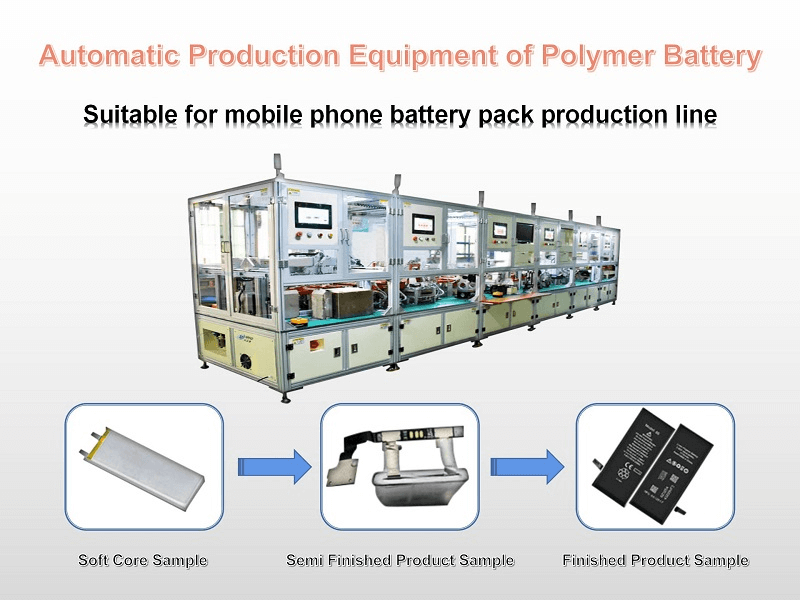
La línea de producción automática se utiliza principalmente para completar el proceso de producción de paquetes de baterías para teléfonos móviles.
El flujo del proceso incluye:
1)P batería de polímero pestaña formación ,
2) prueba de OCV,
3) pestaña de la batería corte,
4)A anciano,
5)D adhesivo de doble cara pegado ,
6) BMS doblando,
7) Un adhesivo pegado y formando,
8)F batería terminada pruebas;
9) Adhesivo de esponja FPC pegado .
De acuerdo con el flujo del proceso y los requisitos técnicos, la línea de empaque está conectada por los siguientes 5 equipos:
(1)A alimentación automática + multifuncional metro achine ;
(2) Máquina de soldadura láser automática ;
(3) Cinta adhesiva de doble cara + dobladora de chapa de níquel en forma de L + dobladora de placa protectora ;
(4) Máquina automática de adhesivo de cabeza .
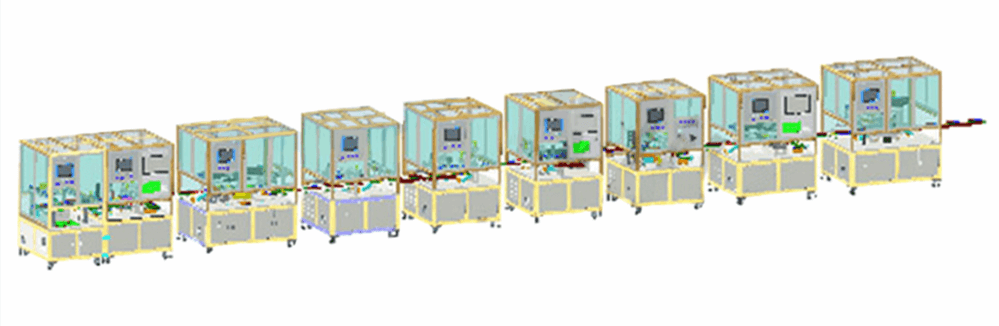
2. Flujo de proceso
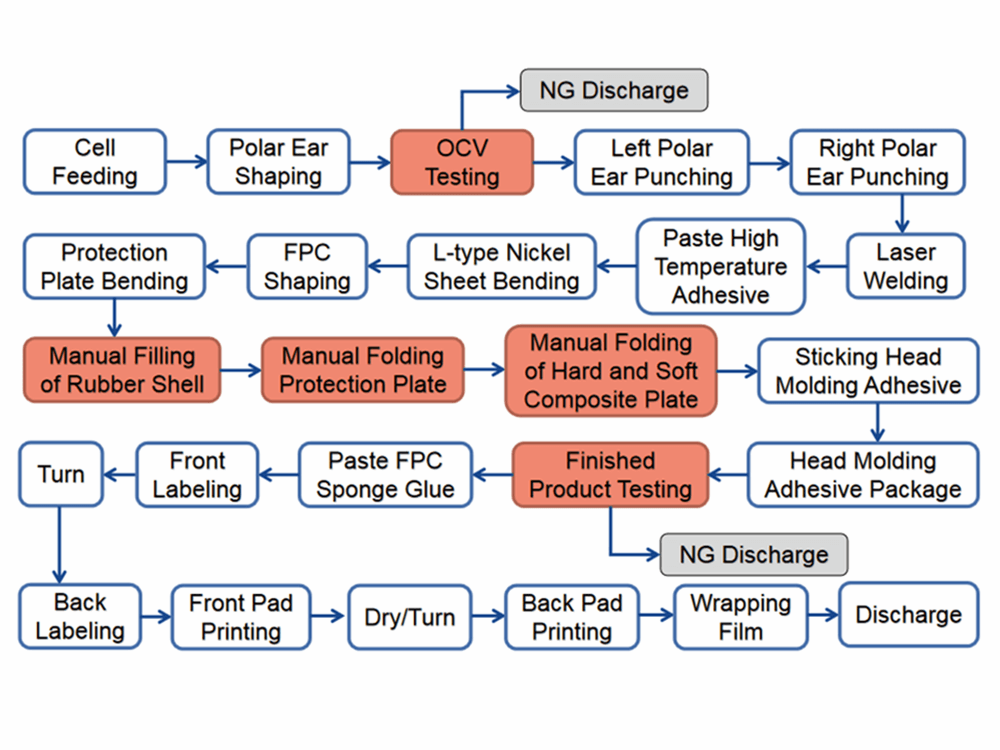
3. Parámetros técnicos
1. Rango aplicable de tamaño de batería (unidad: mm):
Longitud: 40-130 mm (excluyendo la longitud de la lengüeta del poste)
Ancho: 30-70 mm
Espesor: 3-10 mm
Longitud de la lengüeta: 4-20 mm
2. Condiciones ambientales:
Presión de aire de la fuente de aire: 0,5 ~ 0,6 MPa
Tensión de alimentación: 220V, 50Hz
Poder total: ≤ 15kw
Relación de rodamiento de área: ≤ 500 kg / m ²
Temperatura ambiente: 5 º C-50 º C
Humedad: 50% - 90%
3. Eficiencia de la línea de producción: ≥ 900 piezas / hora
4. Tasa de utilización del equipo: > 98%
5. Tasa de calificación del producto: gt; 98%
6. Las direcciones de alimentación y descarga del equipo deberán ser consistentes, y la cola del núcleo eléctrico deberá mirar hacia la superficie de operación del equipo.
7. Aplicabilidad del proceso: Aplicable a baterías blandas con el mismo proceso.
8. Cumplir con los requisitos de producción de seguridad, incluida la seguridad del producto y la seguridad de la batería.
9. Dimensión total (excluyendo la línea de montaje):
Cuerpo del cable: 9200 (Largo)*1200 (Ancho)*1900 (Alto) mm
Altura de la línea de montaje: 900 mm ± 50 mm
4. Diseño general del equipo y descripción del flujo de trabajo del equipo
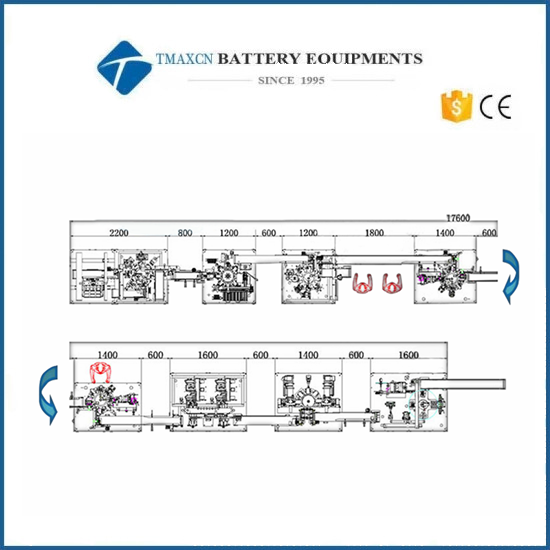
Disposición general del cuerpo de línea:
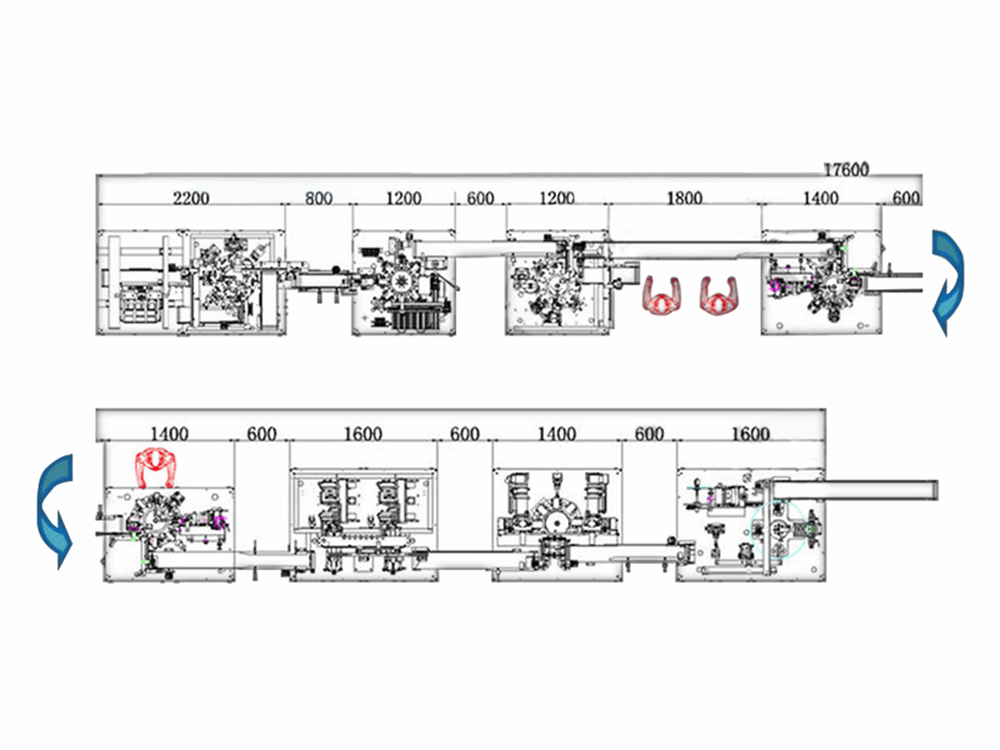
Nota: la línea incluye 4 personas, una de las cuales es responsable del tablero de protección de la máquina láser;
2 personas son responsables de instalar la carcasa de goma;
Una persona se encarga de alimentar, inspeccionar toda la línea y reponer materiales como la cinta.
Requisitos de función y acción de un solo equipo:
(1) Alimentación automática + Máquina multifunción:
1) Acción funcional
① La batería se carga automáticamente desde la bandeja de alimentación hasta la línea de montaje de la máquina de alimentación a través de la máquina de alimentación, y el se coloca el cilindro de posicionamiento;
② El manipulador de turno toma la batería de la línea de ensamblaje de la máquina de carga a la línea de ensamblaje de alimentación de la máquina multifunción. La batería se puede girar 90 ° o entregado a voluntad;
③ El núcleo eléctrico ingresa a través de la línea de montaje de alimentación de la máquina multifunción. Después de la eléctrica se coloca el núcleo, se agarra a la estación de alimentación de la mesa giratoria por el manipulador de alimentación;
④ La mesa giratoria gira en el sentido de las agujas del reloj para ingresar a la estación principal de modelado de orejas de poste para la formación de orejas de poste;
⑤ Gire la mesa giratoria en el sentido de las agujas del reloj para ingresar a la estación de prueba, pruebe la resistencia interna del voltaje, escanee el código y cargue los datos;
⑥ La mesa giratoria gira en el sentido de las agujas del reloj para ingresar a la estación de corte de la pestaña izquierda para cortar la pestaña izquierda;
⑦ La mesa giratoria gira en el sentido de las agujas del reloj y entra en la estación de corte de la pestaña derecha para cortar la pestaña derecha;
⑧ La podredumbre de la mesa giratoria comió s en el sentido de las agujas del reloj; Entrar pestaña cirugía plástica secundaria, cirugía plástica del oído polar;
⑨ La mesa giratoria gira en el sentido de las agujas del reloj para ingresar a la estación de descarga de la batería, descargar la batería y agarrarla a la línea de alimentación del equipo; La celda gira 90 ° y luego cumple 180 ° .
2) Requisitos técnicos
① Capacidad (UPH): ≥1200pcs/h
② Tasa de utilización del equipo: > 98%
③ Tarifa cualificada: > 99,5%
④ Rango de desviación de la longitud de corte de la lengüeta del poste: ±0,2 mm
⑤ Vida útil del cortador ≥400000 veces
⑥ Precisión de prueba de voltaje: ±0.01% rdg. ±3 dígitos ( Según la precisión del probador);
⑦ Precisión de la prueba de resistencia interna: ±0.5% rdg.±5dgt ( Según la precisión del probador);
⑧ Tasa de error de juicio: debe ser del 100 % en los productos del canal OK y ≤0,3 % en los productos del canal ng;
⑨ Escanee el código de la celda, vincule y cargue los datos de prueba;
⑩ El material se puede tomar de la bandeja de succión de plástico apilada. La bandeja no se puede conectar con la bandeja. La batería no puede dañarse durante el proceso de recuperación. La bandeja vacía después de tomar el material se retirará automáticamente y se clasificará en una pila;
⑪ Dimensión total (excluyendo la línea de montaje):
2200 (Largo)*1200 (Ancho)*1900 (Alto) mm.
⑫ Tamaño de los materiales:
Nota: T La carga de la mesa elevadora de carga del núcleo eléctrico es menor o igual a 40 kg.
norte nombre |
Longitud (mm) |
Ancho (mm) |
Espesor (mm) |
R emarks |
Succión PAG lastico T rayo |
270-420 mm |
215-350mm |
Altura de apilamiento de varias capas ≤ 250 mm |
El número de celdas eléctricas en cada panel es de 2 - 8 |
Batería |
40 - 140 mm |
35 - 80 mm |
3 - 8 mm |
3) Configuración clave
① Probador: Lanqi BK600A, 1 juego
② Pistola de escaneo: Honeywell, 1 juego
(2) Máquina de soldadura láser:
1) Acción funcional
① La batería ingresa a la máquina láser a través de la línea de ensamblaje de alimentación, es agarrada por el manipulador de alimentación al posicionamiento secundario y la batería gira 90 ° ;
② El manipulador de carga agarra la batería desde el posicionamiento secundario hasta la estación de carga de la plataforma giratoria, y la batería gira 45 ° ;
③ La mesa giratoria gira en sentido contrario a las agujas del reloj para ingresar a la estación de modelado de orejas de poste para dar forma a la oreja de poste;
④ La mesa giratoria gira en sentido contrario a las agujas del reloj y entra en la estación de alimentación de la placa de protección para cargar la placa de protección;
⑤ La mesa giratoria gira en sentido contrario a las agujas del reloj y entra en la estación de posicionamiento de la placa de protección para colocar la placa de protección;
⑥ La mesa giratoria gira en sentido contrario a las agujas del reloj para ingresar a la estación de soldadura láser para soldadura láser;
⑦ La mesa giratoria gira en sentido contrario a las agujas del reloj para entrar en la batería.
estación de descarga, descargue la batería y agárrela a la línea de alimentación del equipo.
2) Requisitos técnicos
① Capacidad (UPH): ≥ 1200 piezas/hora;
② Tasa de utilización del equipo: > 98%;
③ Tarifa cualificada: > 99,5%;
④ Precisión de posición de la soldadura láser: ± 0,02 mm;
⑤ Verifique la posición de soldadura de la placa protectora y la lengüeta del electrodo del núcleo eléctrico, y la precisión de la posición: ± 0,1 mm;
⑥ Juicio previo a la soldadura por puntos (soldar cuando la placa protectora y la lengüeta del electrodo del núcleo eléctrico estén bien colocados, y retirarlos sin soldar cuando estén mal);
⑦ Estándar de firmeza de soldadura: fuerza de tracción de níquel y materiales de níquel ≥ 2kgf, fuerza de tracción de materiales de aluminio y níquel ≥ 0,6 kgf;
⑧ La energía del oído positiva y negativa de la soldadura láser se puede configurar por separado y cambiar libremente (Nota: el fabricante de la máquina láser es responsable de este elemento, y el fabricante del cuerpo del cable es responsable de activar la conexión, etc.);
⑨ Dimensión total (excluyendo la línea de montaje):
1200 (Largo)*1200 (Ancho)*1900 (Alto) mm.
⑩ Tamaño de los materiales:
Nombre |
Longitud (mm) |
Ancho (mm) |
Espesor (mm) |
Observaciones |
Placa protectora |
25-80mm |
FPC hundimiento 5-30 mm |
0,6-1,2 mm |
(3)Cinta adhesiva de doble cara + Dobladora de láminas de níquel en forma de L + Dobladora de placas protectoras:
1) Acción funcional
① La batería ingresa a la cinta adhesiva de doble cara + dobladora de láminas de níquel en forma de L + máquina dobladora de placas protectoras a través de la línea de montaje de alimentación. Una vez que se coloca la celda eléctrica, el manipulador de alimentación la sujeta a la estación de carga de la plataforma giratoria;
② Gire la mesa giratoria en sentido contrario a las agujas del reloj para ingresar a la estación de pegado para completar el pegado del adhesivo de doble cara en la boca de la copa;
③ La mesa giratoria gira en sentido contrario a las agujas del reloj y entra en la estación de doblado de láminas de níquel en forma de L para doblar la lámina de níquel en forma de L;
④ La mesa giratoria gira en sentido contrario a las agujas del reloj y entra en la estación de formación para dar forma a la hoja de níquel en forma de L para garantizar el ajuste;
⑤ La mesa giratoria gira en sentido contrario a las agujas del reloj para ingresar a la estación de formación de FPC para dar forma a la FPC;
⑥ La mesa giratoria gira en sentido contrario a las agujas del reloj para ingresar a la estación de doblado de la placa protectora y doblar la placa protectora 90 °
⑦ La mesa giratoria gira en sentido contrario a las agujas del reloj y entra en la estación de descarga de la batería. La descarga de la batería es agarrada directamente por el manipulador a la línea de montaje de alimentación del equipo;
⑧ Después de completar manualmente los procesos de instalación manual de la carcasa de goma, plegamiento manual de la placa protectora y plegamiento manual de la placa de combinación blanda y dura en la línea de montaje, la batería fluye hacia el equipo.
2) Requisitos técnicos
① Capacidad (UPH): ≥ 1000 piezas / hora;
② Tasa de utilización del equipo: > 98%;
③ Tarifa cualificada: > 99,5%;
④ Diámetro interior del cilindro adhesivo de doble cara (mm): ∅ 76;
⑤ Precisión de pegado: ± 0,25 mm;
⑥ Ángulo de flexión: menor o igual a 90;
⑦ El núcleo eléctrico, la placa de protección y sus componentes deberán estar protegidos para evitar daños;
⑧ Dimensión total (excluyendo la línea de montaje):
1200 (Largo)*1200 (Ancho)*1900 (Alto) mm.
(4) Máquina encoladora de cabezal completamente automática:
1) Función de acción
① La batería entra en la encoladora de cabezales a través de la línea de alimentación. Una vez que se coloca la celda eléctrica, el manipulador de alimentación la sujeta a la estación de carga de la plataforma giratoria;
② Gire la mesa giratoria en sentido contrario a las agujas del reloj para ingresar a la estación de pegado de cabezales y pegue el pegamento de formación en la superficie superior de la batería;
③ Gire la mesa giratoria en el sentido contrario a las agujas del reloj para ingresar a la estación de envoltura de pegamento y envuelva las orejas en ambos lados del pegamento de moldeo en la parte posterior de la batería;
④ La mesa giratoria gira en sentido contrario a las agujas del reloj para ingresar a la estación de envoltura de pegamento y envolver la parte superior del cabezal formando pegamento en la parte posterior de la batería;
⑤ La mesa giratoria gira en sentido contrario a las agujas del reloj para ingresar a la estación de descarga de la batería, descargar la batería y agarrarla a la línea de alimentación del equipo.
2) Parámetros técnicos
① Capacidad (UPH): ≥ 1100 piezas / hora;
② Tasa de utilización del equipo: > 98%;
③ Tarifa cualificada: > 99,5%;
④ Diámetro interior del cilindro adhesivo de doble cara (mm): ∅ 76;
⑤ Precisión de pegado: ± 0,25 mm;
⑥ Dimensión total (excluyendo la línea de montaje):
1400 (Largo)*1200 (Ancho)*1900 (Alto) mm.
5. Requisitos generales para el equipo
(1) Requisitos generales de uso
1) Cada equipo de estación puede seleccionar una operación independiente o una operación vinculante y guardar datos de acuerdo con los requisitos de cada módulo.
2) El accesorio de herramientas se puede reemplazar y es aplicable a otros modelos de productos.
3) Las piezas que se desgastan fácilmente deben reemplazarse por separado.
4) Se debe realizar un tratamiento antideslizante para los tornillos en las estaciones con alta actividad y resistencia del equipo, y se deben instalar aparatos dentales en los orificios de los tornillos en baquelita y otras partes.
5) Evitar o proteger las partes que puedan dañar el núcleo eléctrico, tales como caídas, aplastamiento, rayado, soldadura, etc.
6) El tratamiento electrostático de todo el equipo deberá cumplir con los
requisitos de la empresa, y las partes de contacto de la placa protectora deben estar hechas de materiales antiestáticos.
7) Cada equipo deberá estar equipado con instalaciones de iluminación por separado, y se requieren lámparas de bajo consumo.
8) Protección del producto y control de calidad:
① No inferior a los requisitos de la operación de línea manual existente (consulte el diagrama de flujo del proceso del producto para obtener más detalles).
② El proceso de operación requiere que el código de barras de la batería esté vinculado para realizar el cierre de la tarjeta para evitar la pérdida de procesamiento y la salida de productos defectuosos.
(2) Requisitos de seguridad mecánica
1) Cumplir con las normas nacionales de seguridad y las reglamentaciones nacionales de seguridad y salud.
2) El equipo deberá estar provisto de buenas y completas medidas de protección de seguridad, como red protectora, protección fotoeléctrica, rejilla protectora y otros dispositivos de protección. Las partes giratorias, las partes peligrosas y las partes peligrosas del equipo deben estar provistas de dispositivos de protección.
3) Los dispositivos de protección y otras instalaciones deben evitar que los operadores ingresen al área peligrosa de operación, o cuando el personal ingresa al área peligrosa por error, el equipo puede percibir la acción protectora correspondiente, que es poco probable que cause lesiones al personal, es decir, la protección Los dispositivos realizarán el enlace y el enclavamiento con el sistema de control del equipo.
4) Las partes y componentes móviles que se ajustan y mantienen con frecuencia deben estar equipados con cubiertas protectoras móviles. Si es necesario, se instalará un dispositivo de enclavamiento para garantizar que las piezas móviles no puedan ponerse en marcha sin cerrar el dispositivo de protección (incluida la cubierta protectora, la puerta protectora, etc.); Una vez que se abre el dispositivo de protección (incluida la cubierta protectora, la puerta protectora, etc.), el equipo se detendrá automáticamente de inmediato.
5) La transmisión, acción, radiación y otras partes del equipo deberán tener buenos dispositivos de protección de pantalla.
6) El mecanismo de operación del equipo, como la manija, el volante y la barra de tracción, se configurarán con marcas claras, completas, firmes y confiables de operación conveniente, seguridad y ahorro de mano de obra.
(3) Requisitos de seguridad eléctrica
1) El sistema de control puede garantizar que el suministro de energía del equipo no cause peligro en caso de anormalidad, y que el equipo en sí no se dañe ni perjudique al personal.
2) El sistema de control deberá estar lejos de áreas inflamables, explosivas, de alta temperatura, alta humedad y alta corrosión. Si es inevitable, se deben establecer las medidas de blindaje necesarias y el gabinete de control debe tener buenas condiciones de disipación de calor. La línea de control deberá garantizar que no causará daño incluso si la línea falla o se daña.
3) El sistema de control se colocará en la posición conveniente para la operación y observación por parte del operador. El equipo está equipado con los botones de parada de emergencia necesarios según las condiciones específicas. El mecanismo de parada de emergencia debe ser autoblocante y su color de operación es rojo. Si hay un color de fondo, el color de fondo será negro. Las partes operativas del interruptor operado por botón serán del tipo de pulsación de palma o del tipo cabeza de hongo.
4) Sistema de control eléctrico del equipo: con protección contra sobrecarga y funciones de protección contra cortocircuitos.
5) Durante la inspección, el ajuste y el mantenimiento, se debe evitar que el equipo de producción que necesita observar el área peligrosa o las partes del cuerpo humano se extiendan al área peligrosa no arranquen mal. Cuando el equipo pueda poner en peligro la seguridad personal debido a un arranque accidental, se deben configurar dispositivos de protección de seguridad obligatorios para evitar un arranque accidental.
6) Cuando la energía se corta accidentalmente y luego se vuelve a encender, el equipo debe poder evitar una operación peligrosa.
7) Se adopta el sistema de suministro de energía trifásico de cinco hilos, y se adoptan las medidas de protección de conexión neutral para la carcasa del equipo.
8) Durante la operación del equipo, cuando un componente falla o es
dañado, el propio equipo cuenta con las correspondientes medidas de protección, las cuales no pueden causar mayores daños al propio equipo ni perjudicar al operador. Las medidas de protección incluyen principalmente: protección del tiempo de ejecución de la acción: cuando el tiempo de ejecución real de una acción excede el valor normal, se activará una alarma; Protección contra mal funcionamiento: debido al laxo sellado y alivio de presión de la tubería, debe haber una alarma cuando actúen las partes que no deben actuar.
9) Hay medidas para evitar el desgaste de los cables alrededor de la salida del gabinete de distribución y no hay ningún conector en el medio de la línea de alimentación.
6. Marca y lista de embalaje de piezas importantes
(1) Marcas de piezas importantes:
NO. |
Categoría de pieza estándar |
Descripción de funciones y restricciones de marca |
1 |
Marco |
Tratamiento de horneado de pintura superficial |
2 |
tablero grande |
La superficie será galvanizada con un espesor de 20 mm. |
3 |
Piezas Mecanizadas |
Tratamiento de arenado y oxidación para piezas de aluminio y tratamiento galvánico para piezas de hierro |
4 |
Hombre máquina |
Marca limitada a vialon |
5 |
SOCIEDAD ANÓNIMA |
Omron tiene tres años de garantía y se reserva el 10% de los puertos |
6 |
Fuente de alimentación |
Omron, Delta, Mingwei y otras fuentes de alimentación conmutadas |
7 |
Sensor |
Panasonic, Kearns, Omron |
8 |
Accesorios de control eléctrico |
La barra de cableado y otras partes eléctricas deben ser al menos marcas nacionales de alta calidad. |
9 |
contactor |
Schneider, Omron |
10 |
Botón |
Schneider, Omron |
11 |
motor ordinario |
Xintaichuang |
12 |
Motor paso a paso |
Reyes |
13 |
Servo motor |
panasonic fuji |
14 |
Placa de E/S |
Lesai, Ni, Gugao |
15 |
Cilindro Ordinario |
Yadeke, SMC |
dieciséis |
Cilindro sin vástago |
Yadeke, SMC |
17 |
Válvula de solenoide |
Yadeke |
18 |
Combinación de tratamiento de fuente de gas |
Yadeke |
19 |
Cojinete o cojinete lineal |
Mismi, NSK, THK y otras marcas |
20 |
Guía |
Banco de Shanghai, THK y otras marcas |
21 |
Módulo lineal |
Shanghai silver, Mismi y otras marcas |
22 |
Piezas estándar estructurales |
Shanghai silver, Mismi y otras marcas |
23 |
CIP |
Yanxiang |
24 |
Monitor |
Philips |
(2) Lista de embalaje
NO. |
Nombre |
Cantidad |
Observaciones |
1 |
Lista de empaque |
1 copia |
|
2 |
Certificado de conformidad |
1 copia |
|
3 |
Operación manual |
2 copias |
|
4 |
Dibujo de mecanizado de piezas vulnerables |
1 copia |
|
5 |
Diagrama esquemático eléctrico |
2 copias |
Archivo electrónico |
6 |
Diagrama esquemático de la conexión IO |
2 copias |
|
7 |
Manual de mantenimiento de equipos |
1 copia |
|
8 |
Lista de partes vulnerables |
1 copia |
Archivo electrónico |




1. Suministramos máquinas con soporte de tecnología de batería.
2. Nosotros proveemos conjunto completo de equipo de batería de litio para investigación de laboratorio, investigación a escala piloto y línea de producción mi.


1 paquete exportado estándar: protección anticolisión interna, embalaje de caja de madera de exportación externa.
2 Envío por expreso, por aire, por mar según los requisitos del cliente para encontrar la forma más adecuada.
3 Responsable del daño durante el proceso de envío, cambiará la parte dañada de forma gratuita.

 +86 13174506016
 David@tmaxcn.com