English▼


Máquina automática de inserción en carcasa para celdas cilíndricas de iones de litio 18650
Model Number:
TMAX-ZDRK18650Pago:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Wechat : 18659217588
categorías de productos
- piloto de batería / línea de producción
- montaje de laboratorio de batería
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Ión de litio materiales de la batería
- espuma de electrodo de metal
- materiales activos catódicos
- materiales activos del ánodo
- Customized Battery Electrode
- Materiales de celda de moneda
- chip de litio
- partes de celdas cilíndricas
- colectores de corriente de batería
- materiales conductores de batería
- electrolito y bolsa
- Metal Mesh
- aglutinante de la batería
- separador y cinta
- película laminada de aluminio
- tira de níquel / papel de aluminio
- Battery Tabs
- materiales de grafeno
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- toda la máquina de ensamblaje de baterías
- probador y analizador de batería
- Battery Safety Tester
- Material Characterization Tester
- máquina de prensa de laminación
- máquina de soldadura por puntos de metal
- máquina mezcladora de vacío
- prensadora / desarmadora
- máquina de sellado al vacío
- llenado de electrolitos
- apiladora / bobinadora
- cortador / cortador de electrodos
- máquina formadora de bolsas
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Caja de guante vacío
- hornos
- Hydraulic Press Machine
- Coater
- molino de bolas
- maquina de laboratorio
- mezcladora centrífuga planetaria / molino
- Hornos de vacío
- cámara de prueba de temperatura y humedad
- Hardness Tester
- Spray Dryer
- incubadora
- evaporadores rotativos
- Viscometer
- Three Roller Mill
- analizador de superficie
- trituradora de laboratorio
- máquina de curado uv
- congeladores ultrabajos
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batería
- otro equipo de laboratorio
en contacto con nosotros
- Si usted tiene preguntas, póngase en contacto con nosotros, se responderán todas las preguntas
- WhatsApp : +86 18659217588
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Añadir : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Anterior:
Máquina de sellado y engastado de baterías cilíndricas compatible con cámara de guantesSiguiente:
Máquina automática 2 en 1 de sellado y limpieza de celdas cilíndricas para baterías de iones de litio
Máquina automática de inserción en carcasa para celdas cilíndricas de iones de litio 18650
I. Requisitos técnicos
1. Requisitos técnicos de diseño mecánico
l Nombre del equipo: Máquina de inserción en carcasa para baterías de iones de litio cilíndricas
l Producto aplicable: Serie 18650 (ánodo con pestañas simples o dobles)
l Rendimiento técnico
a. Tiempo de ciclo: 60 PPM
b. Efectividad Global del Equipo (OEE): >90% (Tiempo de producción normal ÷ (Tiempo de inactividad + Tiempo de producción normal) × 100%)
c. Rendimiento del producto: >99%
l Requisitos de materiales
a. Bastidor de la máquina: Se recomienda el uso de una estructura soldada de tubo cuadrado, con dispositivos magnéticos instalados en el interior de los paneles de las puertas.
b. Estructura mecánica principal: Acero S45C.
l Dimensiones del equipo (mm)
a. Longitud: 2500
b. Anchura: 2000 (incluyendo la sección de recogida de material)
c. Altura: 1900
d. Altura de la mesa (incluyendo la placa base principal): 680–720
e. Una vez finalizado el modelo 3D, este deberá ser revisado y aprobado por la Parte A.
2. Requisitos técnicos de control eléctrico
1. Entorno operativo: Temperatura de -10 °C a 45 °C; humedad relativa <95% aceptable.
2. Fuente de alimentación: Monofásica 220 V CA, 50 Hz.
3. Aire comprimido: Presión >0,5 MPa; caudal 180 L/min.
II. Esquema de diseño de la máquina automática de inserción en carcasa para celdas cilíndricas de iones de litio
Este equipo es un dispositivo de inserción automática en carcasa para celdas cilíndricas de iones de litio 18650 (ánodo con pestañas simples o dobles).
- El mecanismo de alimentación de bobinas de celdas se conecta con la bobinadora anterior.
- Un manipulador recoge automáticamente el núcleo bobinado de la línea transportadora para su carga automática.
- La carcasa de acero se introduce manualmente en la bandeja de material para su distribución automática.
- El equipo mide automáticamente el diámetro exterior del núcleo bobinado y rechaza los que no cumplen con las especificaciones.
- Alineación automática de las pestañas de la celda.
- Punzonado e inserción automática de los discos aislantes del ánodo.
- Doblado automático de pestañas.
- Inserción automática del núcleo bobinado en la carcasa.
La celda se carga en un soporte y se alimenta mediante una cinta. Un indexador de levas posiciona el núcleo bobinado en secuencia para su inspección. La inserción en la carcasa se realiza en dos pasos, ambos supervisados por sensores de presión. Tras la inserción, las celdas se transportan mediante dos cintas transportadoras. Un manipulador realiza automáticamente la carga y descarga. Todas las operaciones se completan de forma automática y los productos terminados pasan al siguiente proceso de producción.
1. Plan de montaje automatizado
A. Plan de diseño de la estructura mecánica
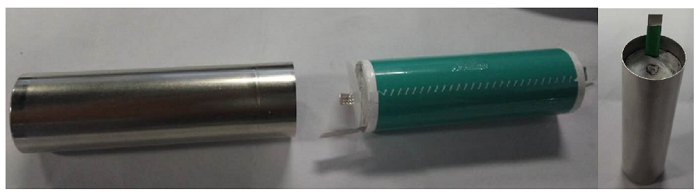
- Componentes del producto:
|
Componente |
Cantidad |
|
Carcasa de acero |
1 ud. |
|
Disco aislante |
1 ud. |
|
Celda |
1 ud. |
- Flujo de trabajo de la estación automática:
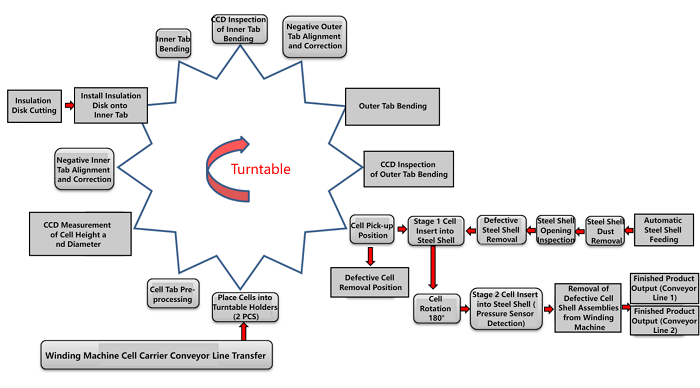
- Diagrama del modelo de la máquina de montaje automático:
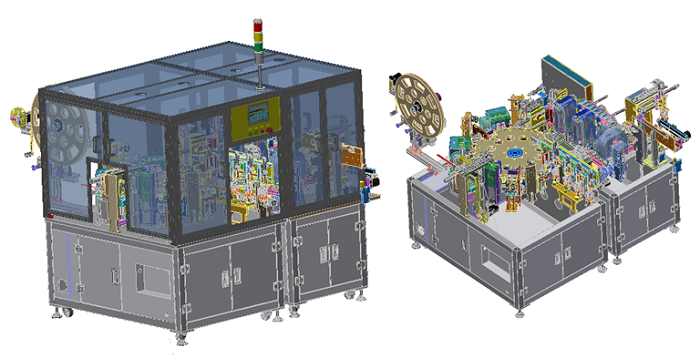
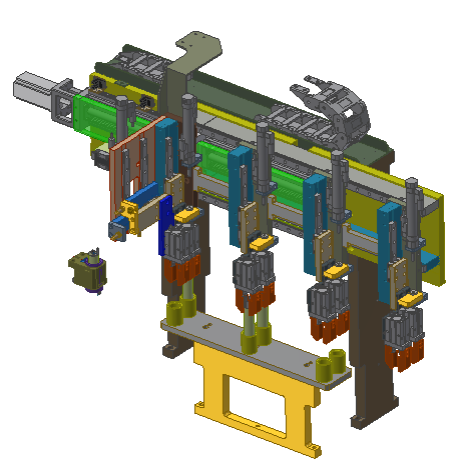
- Diagrama del modelo de carga a la mesa rotativa:
La celda es sujetada por pinzas, 2 unidades por ciclo, y transferida a la mesa rotativa mediante un mecanismo de transferencia servomotorizado.
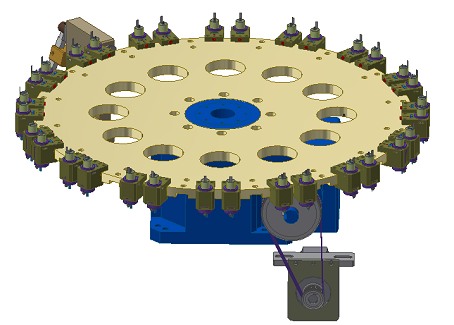
- Diagrama del modelo de la mesa rotativa + mecanismo de asiento de fijación:
Los asientos de fijación de las celdas están montados sobre la mesa rotativa. Cada estación corresponde a dos asientos de fijación, con un total de 16 estaciones.
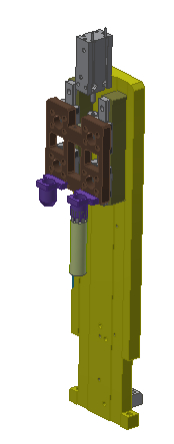
- Diagrama del modelo del mecanismo de preformado de la pestaña exterior:
Las pestañas exteriores se abren hacia afuera desde una posición inclinada hacia adentro mediante el mecanismo de conformado de pestañas.
- Diagrama del modelo del mecanismo de inspección por visión CCD de la pestaña interior:
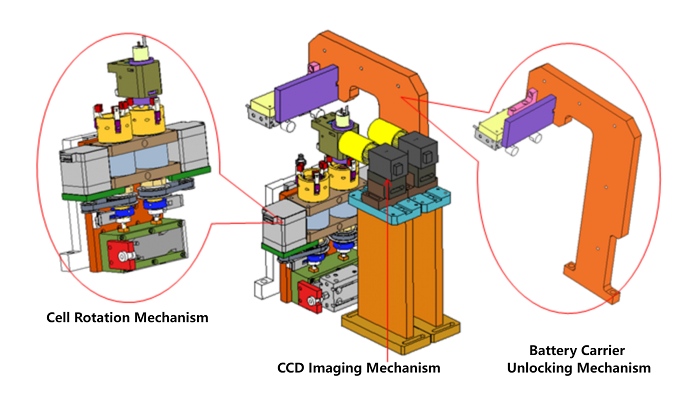
El mecanismo de desbloqueo de la fijación de la celda libera la celda, que luego es girada por el mecanismo de rotación. El sistema CCD captura imágenes de forma continua y, cuando detecta que la pestaña interior está en la posición de montaje programada, la rotación se detiene.
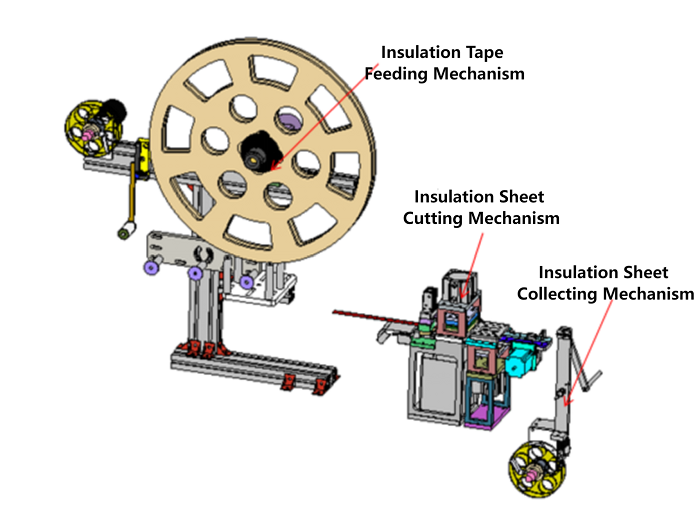
- Diagrama del modelo del mecanismo de carga, corte y conformado del disco aislante:
El disco aislante alimentado por rollo se carga desde la bandeja, para luego ser cortado y conformado por el mecanismo de corte. El material de desecho se recoge mediante un mecanismo de bobinado.
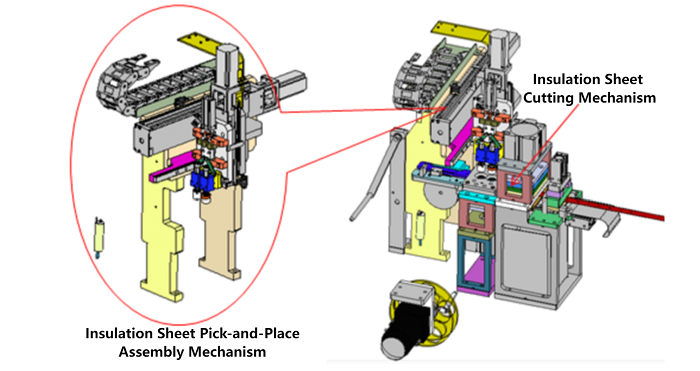
- Diagrama del modelo del mecanismo de recogida y colocación del disco aislante en la celda:
Tras el corte, el disco aislante es recogido por una unidad de succión hueca (2 unidades por ciclo) y colocado en la celda mediante un mecanismo de transferencia servo.
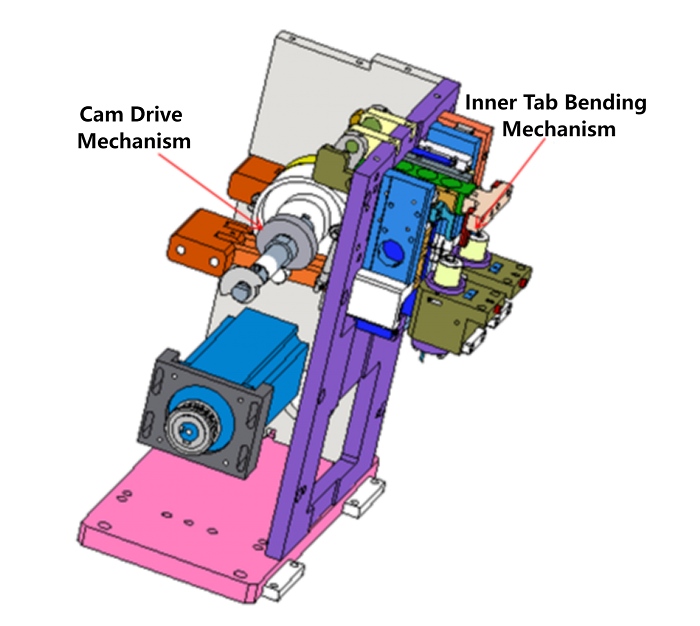
- Diagrama del modelo del mecanismo de doblado de pestaña interior por leva:
El mecanismo de doblado de la pestaña interior es accionado por una transmisión de leva.
- Diagrama del modelo del mecanismo de inspección CCD de doblado de pestaña interior:
El sistema CCD inspecciona la altura de rebote de la pestaña interior doblada para garantizar que el doblado sea correcto.
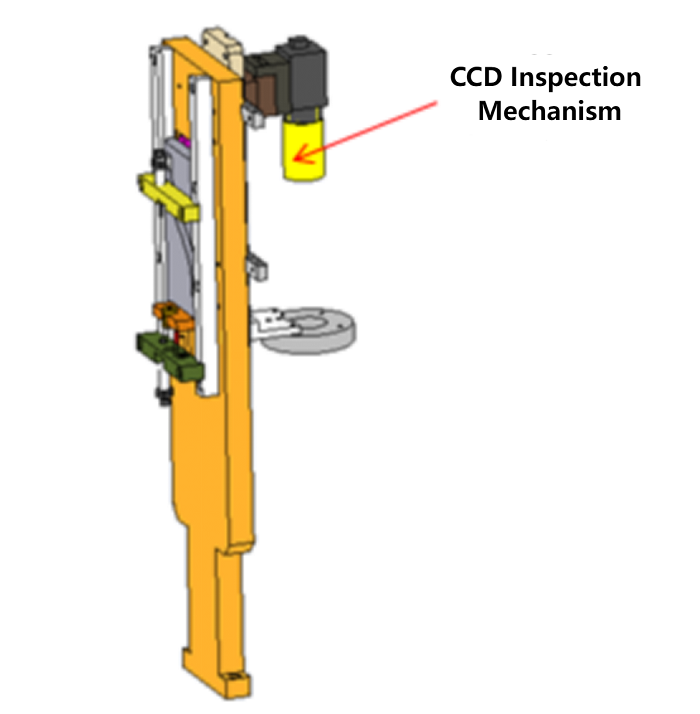
- Diagrama del modelo del mecanismo de inspección por visión CCD de la pestaña exterior:
El mecanismo de desbloqueo de la fijación de la celda libera la celda, que luego es girada por el mecanismo de rotación. El sistema CCD captura imágenes continuamente y la rotación se detiene al detectar la pestaña exterior en la posición programada.
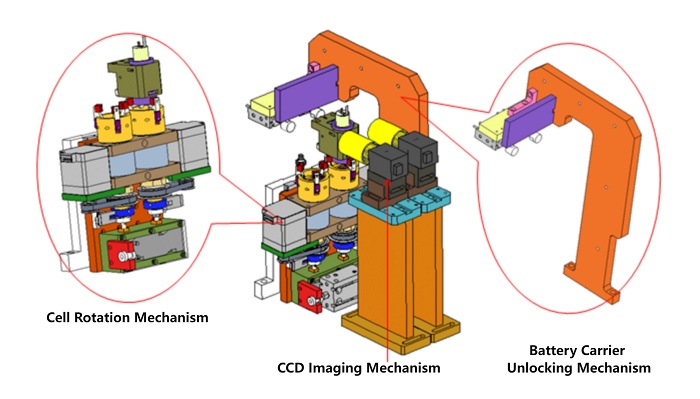
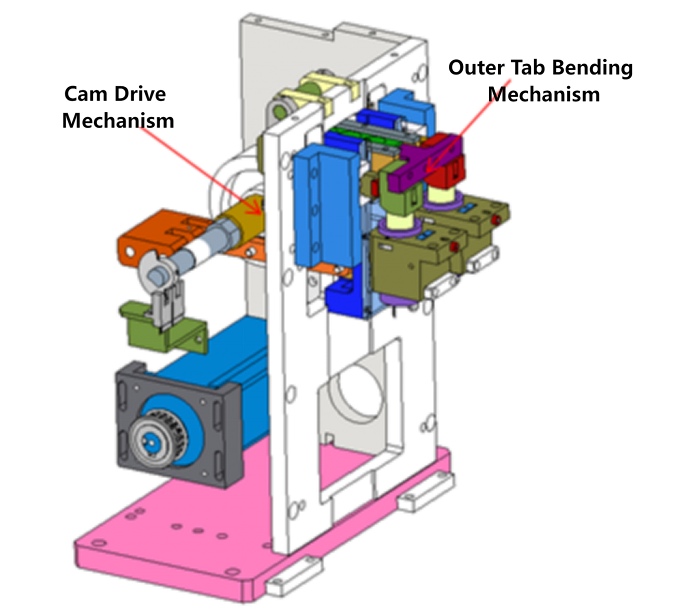
- Diagrama del modelo del mecanismo de inspección CCD de doblado de pestaña exterior:
El mecanismo de doblado de la pestaña exterior es accionado por una transmisión de leva.
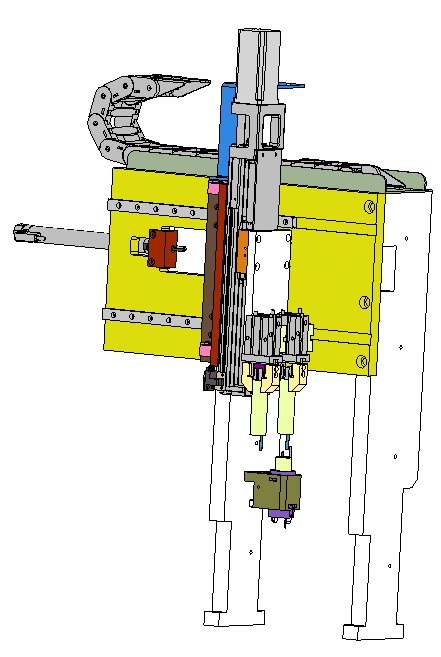
- Diagrama del modelo del mecanismo de transferencia de salida de celdas de la mesa rotativa:
Las celdas ensambladas conformes son transferidas fuera de la mesa rotativa mediante pinzas.
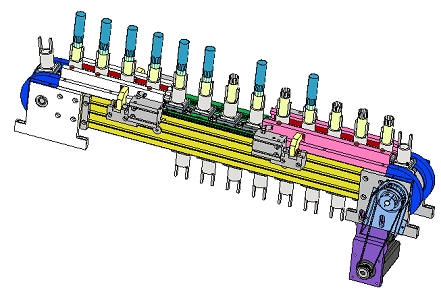
- Diagrama del modelo del mecanismo transportador de cadena de celdas:
Las celdas conformes se transportan mediante soportes de cadena.
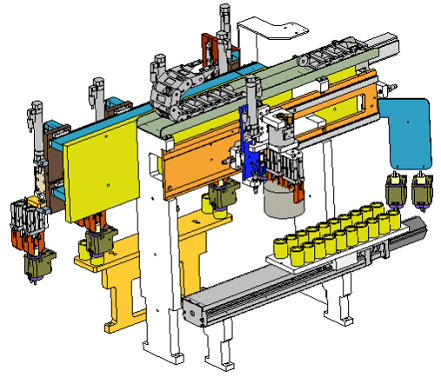
- Diagrama del modelo del mecanismo de rechazo de celdas:
Las celdas identificadas como defectuosas en los pasos previos son rechazadas finalmente por el manipulador y colocadas en un soporte servo para su retirada manual.
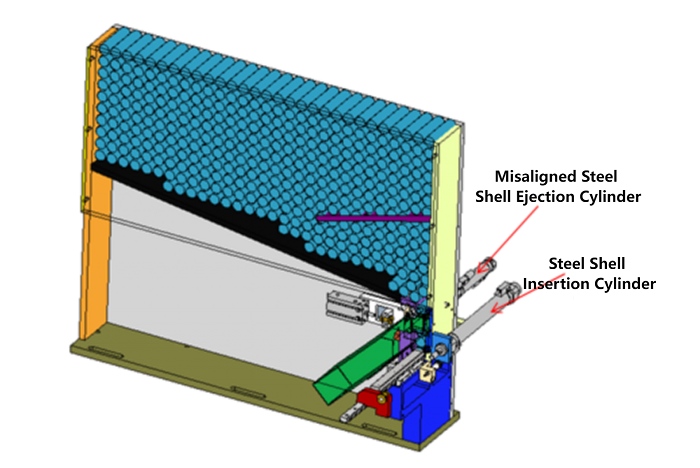
- Diagrama del modelo del mecanismo de distribución de carcasas de acero:
Las carcasas de acero se depositan en el depósito de almacenamiento. Las carcasas mal orientadas son rechazadas por un cilindro; las conformes son empujadas hacia el transportador de cadena por un cilindro.
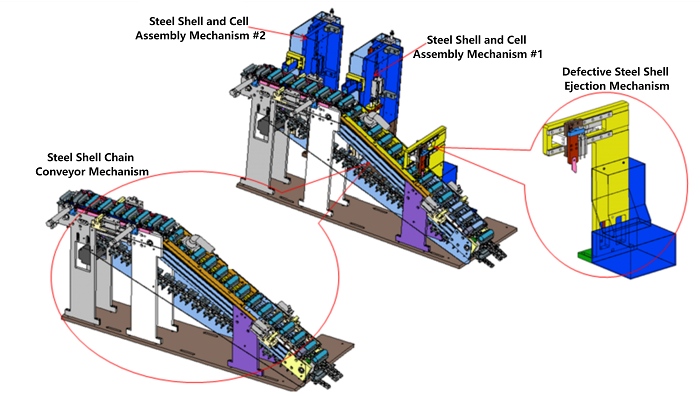
- Diagrama del modelo del transportador de cadena de carcasas + mecanismo de rechazo de defectuosos:
Las carcasas de acero se desplazan por un transportador de cadena. Si se detectan carcasas invertidas, el mecanismo de descarga de defectuosos las rechaza. Se posicionan dos carcasas para el montaje de la celda.
- Diagrama del modelo del mecanismo de montaje de carcasa y celda:
La celda se posiciona en el transportador de cadena y la carcasa de acero se ensambla con la celda en orientación invertida.
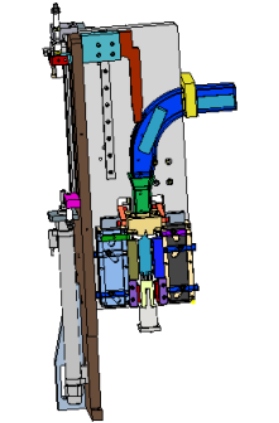
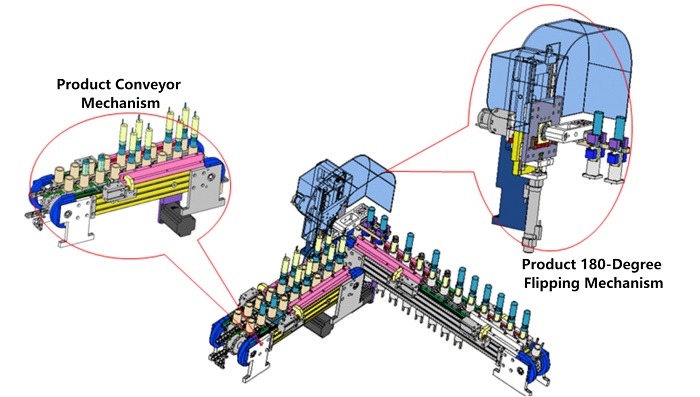
- Diagrama del modelo del mecanismo de montaje de carcasa y celda (2):
El producto es sujetado por pinzas, girado 180° por un cilindro rotativo y colocado en el mecanismo transportador de cadena de producto.
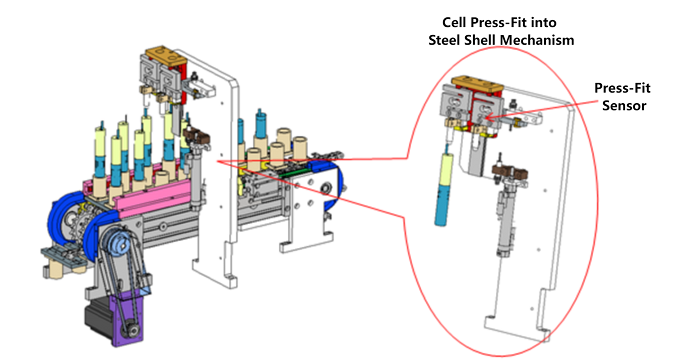
- Diagrama del modelo del mecanismo de prensado de la celda en la carcasa:
El proceso de prensado de la celda dentro de la carcasa es supervisado por un sensor de presión para determinar si la inserción es correcta o defectuosa.
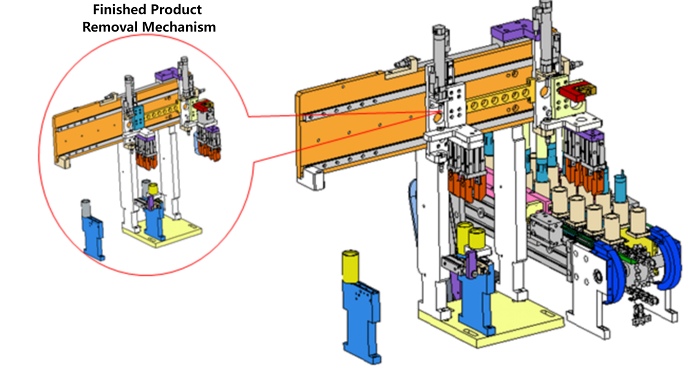
- Diagrama del modelo del mecanismo de salida de producto terminado:
El producto terminado es sujetado por pinzas y extraído mediante un cilindro.
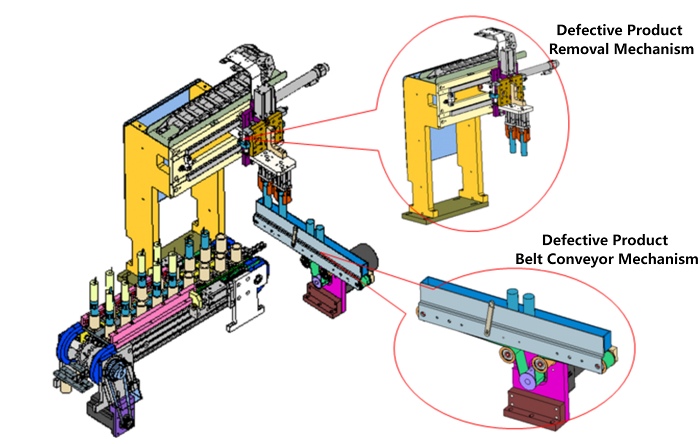
- Diagrama del modelo del mecanismo de salida de producto defectuoso:
Los productos defectuosos son retirados por una pinza y depositados en una cinta transportadora.
- Indicadores de rendimiento técnico del equipo:
1. Capacidad: ≥60 PPM
2. Rendimiento del producto: ≥99%
3. OEE: ≥90%
4. Dimensiones del equipo: L2500 × An2000 × Al1900 mm
5. Temperatura de funcionamiento: Temperatura ambiente
6. Humedad relativa: ≤65%
7. Fuente de alimentación: 220 V CA / 50 Hz, 3 kW
8. Aire comprimido: Presión >0,5 MPa; caudal 180 L/min
III. Configuración principal del equipo
|
N.º |
Componente |
Origen / Marca |
|
1 |
Componentes neumáticos |
SMC, Mindman |
|
2 |
Controlador PLC |
Mitsubishi, Omron, Hiconics |
|
3 |
Pantalla táctil |
Weintek, Kinco |
|
4 |
Relé intermedio |
Schneider |
|
5 |
Servomotor |
Panasonic, Delta, Hiconics |
|
6 |
Disyuntor |
Schneider |
|
7 |
Sensor de fibra óptica |
KEYENCE |
|
8 |
Sensor de presión |
ResTest |
|
9 |
Sistema de inspección CCD |
Basler |
|
10 |
Guía lineal |
Misumi, Hiwin |
|
11 |
Sistema paso a paso |
Yako, Bolong, SLD |
|
12 |
Otros herrajes estándar |
Misumi, IHD |
IV. Funciones básicas del equipo
|
N.º |
Elemento |
Parámetros técnicos |
Observaciones |
|
1 |
Sistema aplicable |
Carga automática de celdas cilíndricas de iones de litio, medición de DE, rechazo automático de celdas fuera de especificación, carga automática de discos aislantes, doblado automático de pestañas e inserción automática en carcasa. |
|
|
2 |
Especificación del producto |
Celda de iones de litio: diámetro 18 mm (ánodo con pestañas simples o dobles) |
|
|
3 |
Velocidad de montaje mecánico |
60 uds./min |
|
|
4 |
Rango de desviación del ángulo de la pestaña |
±15° (material entrante) |
|
|
5 |
Distribución automática de celdas |
Alimentación mediante transportador frontal y manipulador servo |
|
|
6 |
Inspección CCD de altura, diámetro y ausencia de pestaña positiva |
Uso de CCD para verificar altura, diámetro y presencia de pestaña positiva |
Calibración por bloque estándar |
|
7 |
Mecanismo de montaje en mesa rotativa |
Las celdas se ensamblan en cada estación mediante mesa rotativa, diámetro aprox. 750 mm |
Indexador de levas de alta precisión |
|
8 |
Inspección y alineación de pestaña interior negativa |
Posición detectada por fibra óptica, corregida por mecanismo de sonda |
|
|
9 |
Punzonado y montaje de disco aislante |
Discos cortados por matriz y recogidos para su colocación en el núcleo |
|
|
10 |
Doblado de pestaña interior negativa |
El bloque de doblado elástico se adapta a diferencias de longitud de pestaña; disco aislante presionado antes del doblado |
|
|
11 |
Alineación de pestaña exterior negativa |
Pestaña exterior alineada mediante detección por fibra óptica |
|
|
12 |
Doblado de pestaña exterior negativa |
El bloque de doblado elástico se adapta a diferencias de longitud de pestaña; disco aislante presionado antes del doblado |
|
|
13 |
Carga automática de carcasa, eliminación de polvo e inspección de boca |
Incluye distribución, eliminación de polvo e inspección de la boca de la carcasa |
|
|
14 |
Primera inserción en carcasa |
Inserción guiada, el elevador inferior empuja la celda en la carcasa a 1/3 de profundidad, monitoreo por sensor de presión |
|
|
15 |
Segunda inserción en carcasa |
Empuja la celda a 2/3 de profundidad; el sensor de presión activa la protección contra sobrecarga y alarma |
La presión varía según el DE de la celda y el DI de la carcasa |
|
16 |
Detección de inserción y rechazo de defectuosos |
La fibra óptica confirma la posición; rechaza y descarga los defectos |
|
|
17 |
Salida de la línea de producción |
Transferencia a línea transportadora de bandejas |
|
V. Especificaciones del proceso de inserción en carcasa
Debido a las variaciones en los modelos de núcleo y tamaños de carcasa, cuando las dimensiones indicadas sean aplicables, el equipo debe cumplir con los requisitos técnicos necesarios para realizar las funciones especificadas.
V. Especificaciones del proceso de inserción en carcasa
Debido a las variaciones en los modelos de núcleo y tamaños de carcasa, cuando las dimensiones indicadas sean aplicables, el equipo debe cumplir con los requisitos técnicos necesarios para realizar las funciones especificadas.
|
Código |
Nombre de la función |
Requisitos funcionales |
Observaciones |
|
1 |
Carga de carcasa de acero |
1. Métodos de carga |
Carcasa de acero
|
|
Opción 1: Transferir carcasas entrantes desde bolsas (bocas orientadas uniformemente, dispuestas de forma compacta) a los soportes del transportador con las bocas hacia abajo, tras una manipulación mecánica adecuada. |
|||
|
Opción 2 (Recomendada): Alimentador vibratorio circular → brazo mecánico transfiere las carcasas a los soportes del transportador. |
|||
|
Opción 3 (Recomendada): Desde bandejas blíster → brazo mecánico transfiere las carcasas a los soportes del transportador. |
|||
|
2. Protección de la carcasa de acero – Disponible. |
|||
|
Debe garantizar un posicionamiento suave sin arañazos, pérdida de recubrimiento ni deformaciones. |
|||
|
Requisito de ruido: Aceptable para los operarios. |
|||
|
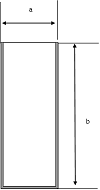
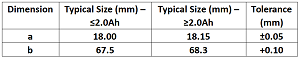
Tamaños de carcasa aplicables:
|
|||
|
2 |
Inspección en línea de la redondez de la carcasa |
1. Inspección de redondez al 100% – No disponible. |
|
|
2. Rechazo automático de carcasas no redondas – No disponible. |
|
||
|
3 |
Eliminación de polvo de la carcasa |
1. Debe eliminar de forma completa y eficaz el polvo y las partículas metálicas de la pared interna – Disponible. |
|
|
2. Aire comprimido y vacío con visualización de manómetro/vacuómetro – Disponible. |
|
||
|
4 |
Carga del núcleo |
Opción 1: Uso de un brazo robótico para localizar y recoger automáticamente el núcleo de una bandeja, transfiriéndolo al soporte del transportador del equipo de inserción. —No utiliza recogida basada en bandejas; utiliza el método de recogida por transportador. |
|
|
El núcleo puede tener 1 o 2 pestañas positivas y 1 o 2 pestañas negativas. —No admite dos pestañas positivas; otras configuraciones son aceptables. |
|||
|
5 |
Conformado de redondez del núcleo |
1. Ajuste de redondez – Disponible. |
|
|
2. Sin daños durante el conformado – Disponible. |
|
||
|
3. Presión controlable/visualizada – No disponible. |
|
||
|
6 |
Precomprobación del diámetro del núcleo |
1. Rango de detección ajustable 17,0–17,6 mm – Disponible. |
|
|
2. Rechazo de núcleos defectuosos – Disponible. |
|
||
|
7 |
Posicionamiento de la pestaña negativa |
1. Desviación del ángulo de posicionamiento de la pestaña negativa interior/exterior ≤3° – No cumplido. |
|
|
2. Debe evitar la desalineación de la pestaña – Disponible. |
|||
|
8 |
Carga de rollo de aislante |
1. Sustitución periódica manual – Disponible. |
|
|
2. Eje de reserva para cambio rápido de material – No disponible (tiempo de cambio corto, función no necesaria). |
|
||
|
3. Plataforma adhesiva reservada para empalmes – No disponible (tiempo de cambio corto, función no necesaria). |
|
||
|
9 |
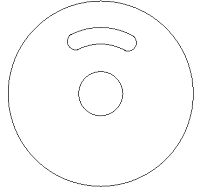
Punzonado y carga de disco aislante |
1. Punzonado del rollo aislante en discos que cumplan los requisitos del plano – Disponible. |
Disco aislante inferior
|
|
2. Requisitos de material – Disponible: |
|||
|
① Material: PP o PE |
|||
|
② Color: Cualquiera |
|||
|
③ Dimensiones: según plano. |
|||
|
3. Requisito de material de la cuchilla – Disponible. |
|||
|
4. Fácil sustitución de la cuchilla – Disponible. |
|||
|
5. Estabilidad del montaje de la cuchilla – Disponible. |
|||
|
6. Colocación correcta del disco; detección de falta de disco con alarma y rechazo automático – Disponible. |
|||
|
10 |
Doblado de pestaña negativa |
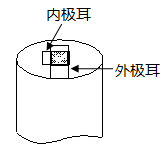
1. Tras el doblado debe cumplir: |
Fig. 1 (OK)
|
|
a. Las pestañas negativas interiores/exteriores (la diferencia de ángulo puede variar, 0°–360°) deben cubrir el orificio central, sin arrugas ni dobleces anormales – Disponible. |
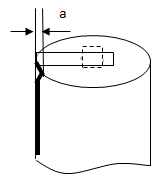
|||
|
b. Sin deformación >0,2 mm – Disponible. |
Fig. 2 (NG)
|
||
|
c. Desviación del borde de la pestaña al borde del orificio central ±0,3 mm – Disponible. |
|||
|
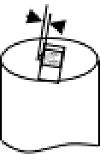
2. El CCD detecta la posición de la pestaña y defectos – Disponible. |
Fig. 3 (Pestaña desalineada – NG)
|
||
|
3. Rechazo automático de núcleos sin disco aislante – Disponible. |
|||
|
4. Núcleos defectuosos expulsados por canal independiente – Disponible. |
|||
|
11 |
Inserción del núcleo en la carcasa |
1. Presión de inserción ajustable/configurable – Disponible. |
|
|
2. Precisión de presión 0,01 kgf o equivalente – Disponible. |
|
||
|
3. Sin cambio de posición relativa tras la inserción – Disponible. |
|
||
|
4. La posición de la pestaña cumple con el "Punto 8, Función 1" – Disponible. |
|
||
|
5. Sin daños mayores (posibles arañazos/pliegues menores). |
|
||
|
6. Extremo de la pestaña positiva sin daños (el separador puede tener ligeras marcas). |
|
||
|
7. Mantenimiento de la concentricidad sin desplazamientos ni aplastamientos – Disponible. |
|
||
|
8. Se recomienda inserción paso a paso en estación circular – Accionamiento servo, sin rotación. |
|
||
|
9. Marcado por chorro de tinta de la posición de la pestaña negativa – No disponible. |
|
||
|
12 |
Ajuste de posición de la celda post-inserción |
1. Orientación automática de la pestaña positiva hacia arriba – Disponible. |
|
|
2. Sin daños en la celda – Disponible. |
|
||
|
3. Sin movimiento relativo entre componentes – Disponible. |
|
VI. Apariencia general del equipo
l 6.1 Apariencia – El bastidor base de carga adopta una estructura soldada de tubo cuadrado. El bastidor sellado superior está fabricado con perfiles de aleación de aluminio y cerrado con vidrio orgánico. Color: azul cielo estándar o según especificación del cliente.
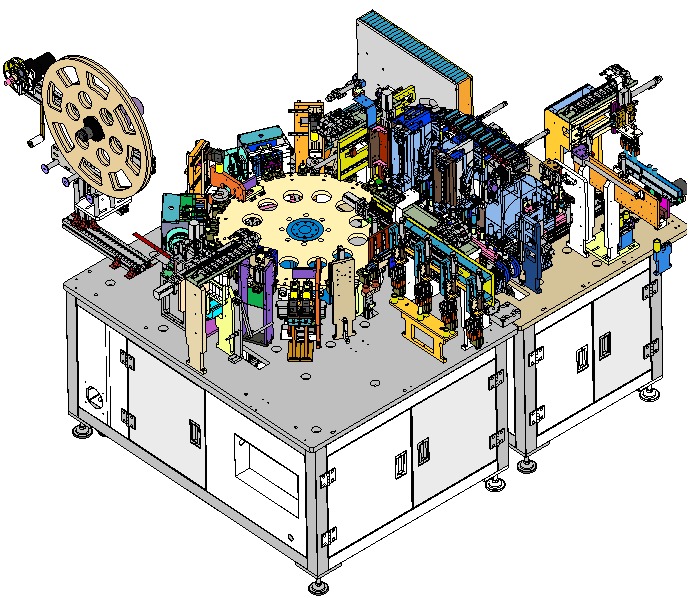
l 6.2 Interfaz de operación – Cada máquina está equipada con una pantalla táctil independiente para su manejo, con una interfaz sencilla y de fácil mantenimiento.
l 6.3 Disposición y dirección de instalación – Se proporcionarán planos de disposición para el posicionamiento del equipo y la dirección de instalación.
VII. Parámetros técnicos del equipo
|
N.º |
Parámetro |
Especificación |
|
1 |
Rendimiento del producto |
99% (se refiere solo a defectos causados por el equipo) |
|
2 |
Capacidad / Velocidad del equipo |
≥60 PPM |
|
3 |
Disponibilidad del equipo |
≥90% (se refiere solo a tiempos de inactividad causados por el equipo) |
|
4 |
Especificación eléctrica |
Voltaje 220 V CA ±10%, Potencia 10 kW |
|
5 |
Aire comprimido |
≥0,5 MPa |
|
6 |
Vacío |
≥ -70 kPa |
|
7 |
Ergonomía |
El diseño de la máquina debe garantizar una excelente ergonomía hombre-máquina |
|
8 |
Materiales |
Preferiblemente aluminio, acero inoxidable o materiales galvanizados resistentes a la corrosión |
VIII. Lista de repuestos (incluidos con el equipo)
|
N.º |
Nombre de la pieza |
Unidad |
Cant. |
Observaciones |
|
1 |
Matriz de punzonado de disco aislante |
Juego |
1 |
|
|
2 |
Electroválvula de 5 vías y 2 posiciones |
Ud. |
1 |
SMC |
|
3 |
Pinza del manipulador de descarga rotativo |
Juego |
1 |
|
|
4 |
Sensor de fibra óptica |
Ud. |
1 |
KEYENCE |
|
5 |
Otras piezas de fabricación propia (desgaste normal) |
Juego |
1 |
Suministradas gratuitamente durante 1 año |
|
6 |
Lista de piezas vulnerables y planos de mecanizado |
Juego |
1 |
Acuerdo auxiliar |
|
7 |
Planos eléctricos |
Juego |
1 |
|
|
8 |
Interruptor magnético |
Ud. |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com