English▼


Sitio Blog
Producción de baterías para automóviles: guía de flujo de proceso y equipos llave en mano
Línea automática de máquinas de fabricación de producción de celdas cilíndricas
fabricación y equipo de laboratorio de baterías li-ion 18650
Diagrama de flujo de celda de moneda de iones de litio y lista de máquinas
fabricación y equipo de laboratorio de baterías de bolsa de iones de litio
en contacto con nosotros
- Si usted tiene preguntas, póngase en contacto con nosotros, se responderán todas las preguntas
- Correo electrónico : David@tmaxcn.com
- Correo electrónico : Davidtmaxcn@gmail.com
- Añadir : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
productos calientes
Blog
Producción de baterías para automóviles: guía de flujo de proceso y equipos llave en mano
Escalar la fabricación de baterías para vehículos eléctricos exige un control riguroso de los procesos, tasas de rendimiento predecibles y una automatización fiable. Los ingenieros de producción a menudo se enfrentan al reto de equilibrar un alto volumen de salida con la consistencia de las celdas en las fases de clasificación, soldadura de interconexión y verificación final del pack. Pequeñas desviaciones durante el apilado de módulos o la unión de busbars generan costosas tasas de desecho y riesgos de seguridad en las etapas posteriores. Este análisis técnico detalla cada estación de trabajo principal, explica los puntos clave de integración de maquinaria y muestra cómo el diseño de distribución modular reduce los riesgos durante la puesta en marcha de la planta.
Etapas fundamentales en el ensamblaje de paquetes de baterías
La producción moderna de baterías para automoción transforma celdas individuales en paquetes de alta tensión con rigidez estructural. El proceso comienza con el testeo de cada unidad recibida para verificar su resistencia interna y tensión de circuito abierto. Las celdas que superan las pruebas se agrupan automáticamente para garantizar un rendimiento electroquímico idéntico en toda la serie.
En el aspecto mecánico, las celdas agrupadas pasan al encintado aislante y al montaje del bastidor estructural. Sistemas de transporte automatizados prensan el bloque bajo tolerancias precisas antes del procesamiento láser. Una fuerza de sujeción constante durante esta fase mantiene la estabilidad de las celdas prismáticas frente a la expansión térmica.
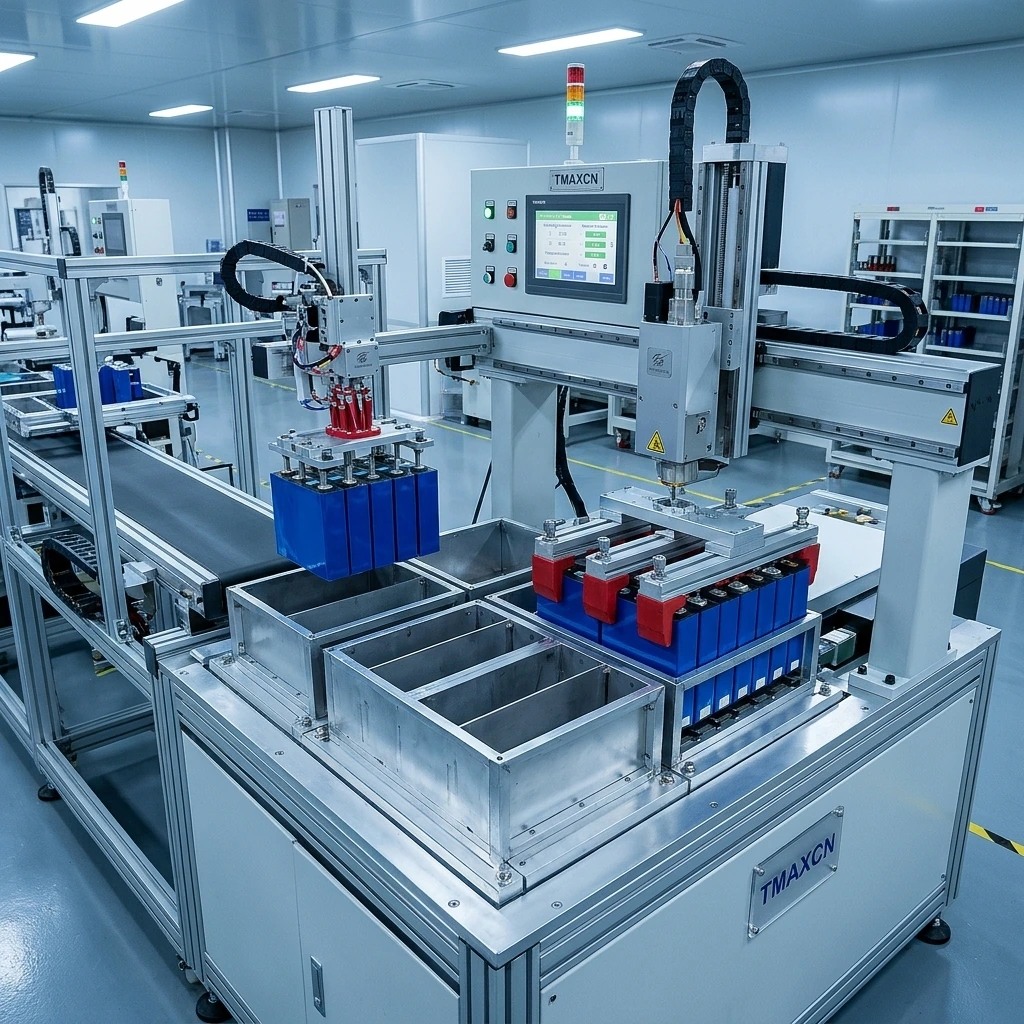
Una vez apilados, los módulos se someten a la limpieza de terminales y a la colocación de busbars. Las instalaciones modernas confían en una especializada para gestionar el traslado de las celdas sin rayar las películas exteriores ni someter a tensión los bornes de los terminales.
Unión de precisión y verificación de calidad
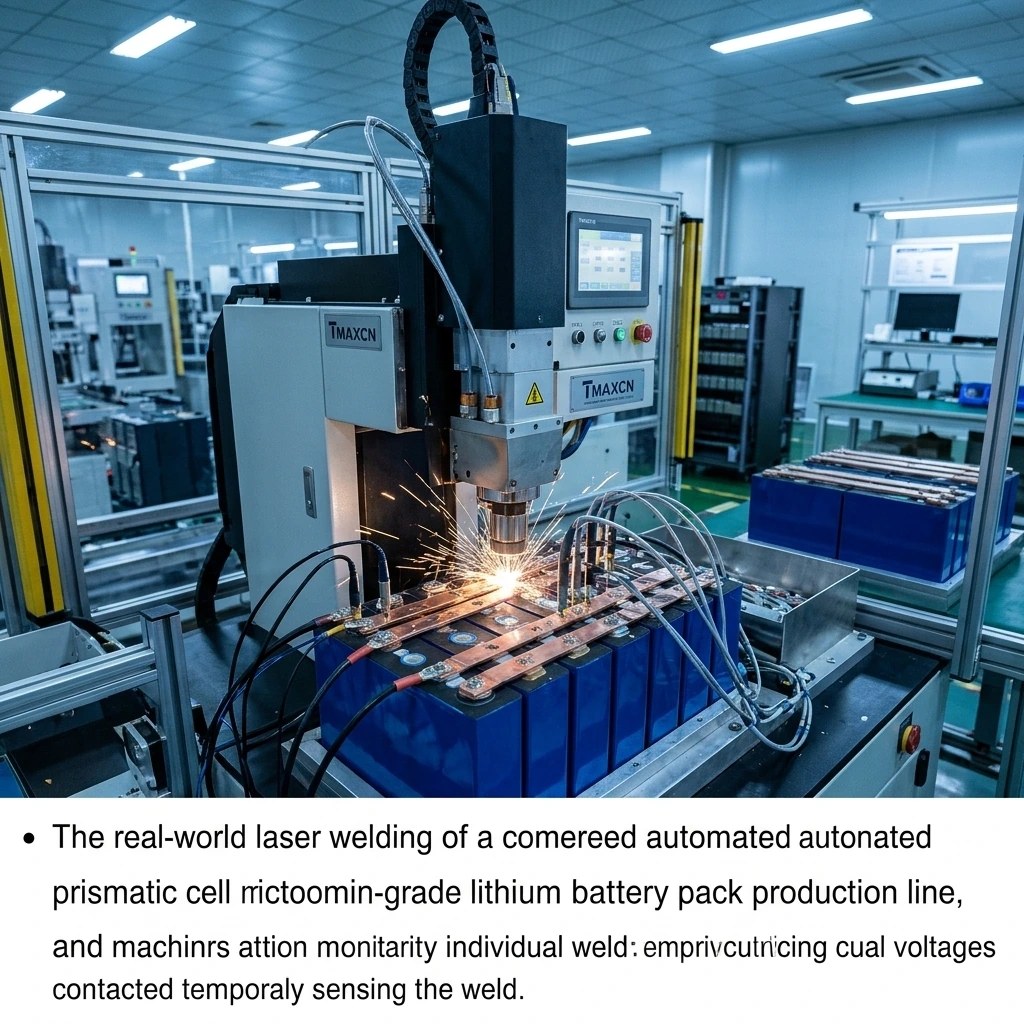
La unión de interconexiones es la estación más crítica de la planta. Los busbars de cobre y aluminio requieren soldadura de alta velocidad con un aporte de energía monitorizado para evitar daños térmicos en las capas internas de la celda. Cámaras de reconocimiento óptico escanean la ubicación de cada terminal antes de activar el haz, compensando las tolerancias de posicionamiento en tiempo real.
Tras la unión de los busbars, se instalan los mazos de cables y las placas de gestión para monitorizar el voltaje individual de las celdas. Un fiable verifica los protocolos de comunicación, los sensores de temperatura y el funcionamiento de los contactores antes de sellar la carcasa.
Las pruebas continúan más allá de las interconexiones eléctricas. La carcasa ensamblada se somete a pruebas de estanqueidad mediante helio o caída de presión para garantizar el sellado ambiental contra la entrada de humedad. Finalmente, las unidades completadas realizan ciclos exhaustivos de envejecimiento por carga y descarga para validar la capacidad nominal bajo carga.
Selección de maquinaria escalable para nuevas instalaciones
Configurar un nuevo taller de fabricación requiere equilibrar la inversión de capital con la capacidad de expansión futura. Las configuraciones semiautomatizadas ofrecen una gran flexibilidad para programas de vehículos emergentes, permitiendo que los operarios supervisen la integración del pack mientras los robots se encargan de la clasificación, soldadura y pruebas de alta tensión.
Optar por una elimina las incompatibilidades de integración entre las mesas de clasificación, las soldadoras láser y los comprobadores de final de línea. Las interfaces de comunicación estandarizadas agilizan la monitorización de la línea en cada bahía de ensamblaje.
Los directores de planta también deben considerar el tiempo de cambio de utillaje. A medida que evolucionan las arquitecturas de los módulos de automoción, los accesorios ajustables evitan paradas prolongadas de la línea y reducen los costes de reequipamiento para diferentes tamaños de celdas prismáticas.
Preguntas frecuentes
¿Cuánto tiempo toma la implementación de una solución integral llave en mano para packs de baterías?
La construcción de maquinaria estándar suele requerir entre 60 y 90 días, desde la aprobación de ingeniería hasta las pruebas de aceptación en fábrica. Los equipos se envían con documentación CE directamente desde las instalaciones de Xiamen, lo que permite a los equipos de ingeniería completar la instalación y calibración in situ en un plazo de dos a tres semanas.
¿Pueden los equipos personalizados para paquetes de baterías de litio integrarse en plantas de fabricación existentes?
Sí, la maquinaria de ensamblaje modular se conecta fácilmente con las redes MES empresariales y las arquitecturas PLC locales existentes. Los transportadores, enclavamientos de seguridad y buses de sensores utilizan protocolos de bus de campo estandarizados para mantener un flujo de datos fluido y la trazabilidad en toda la instalación.
 +86 13174506016
 David@tmaxcn.com